

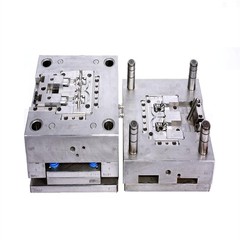




Stórt sprautumót fyrir framstuðara bíls
Framstuðari bíls er einn mikilvægasti ytri hluti bíls. Hann þarf ekki aðeins að hafa nægjanlegan styrk og stífni heldur einnig gegna stuðpúðahlutverki við árekstur og vernda yfirbyggingu bílsins. Það verður einnig að sækjast eftir sátt og einingu með lögun bílsins og gera sér grein fyrir eigin léttu þyngd. Til þess að ná þessum tilgangi er meginhluti framstuðara núverandi bíls úr plasti, almennt þekktur sem plaststuðara.

1. Byggingargreining á plasthlutum
Lögun framstuðara bíls er svipuð og hnakks. Sértæk uppbygging er sýnd á mynd 1. Efnið er PP plús EPDM-T20, og rýrnunarhraði er 1,0095. Meðal þeirra getur EPDM bætt mýkt stuðarans og T20 þýðir að 20 prósent af talkúmdufti er bætt við efnið og tilgangurinn er að bæta stífleika stuðarans.
Einkenni plasthluta eru:
(1) Lögunin er flókin, stærðin er stór og veggþykktin er tiltölulega lítil. Það er stór þunnveggur plasthluti.
(2) Plasthlutar hafa marga árekstra og innsetningargöt, mörg styrkjandi rif og mikla bræðsluþol.
(3) Það eru þrír undirskurðir innan á plasthlutanum og það er frekar erfitt að draga kjarnann til hliðar á hverjum stað.
2. Greining á moldbyggingu
Innspýtingarmótið fyrir meginhluta framstuðarans tekur upp innra skilyfirborð, fer í gegnum heitan hlaupara og er stjórnað af raðloka til að komast í límið. Hvolfið sylgjan á báðum hliðum samþykkir uppbyggingu stórrar hallandi toppermi, láréttur hallandi toppur og beinur toppur, hámarks ytri stærð er 2500 × 1560 × 1790 mm og ítarleg moldbygging er sýnd á mynd 2.
2.1 Hönnun mótunarhluta
Í innspýtingarmótinu fyrir framstuðara bifreiða eru tvær gerðir af skilyfirborði: ytra skilyfirborð og innra skilyfirborð. Ytri skilstuðarinn hefur sömu skilnaðaraðferð og venjulegt mót, uppbygging mótsins er tiltölulega einföld, en hægt er að sjá skilnaðarklemmulínuna sem hefur áhrif á útlitið. Eftir að innri aðskilnaðarstuðarinn hefur verið settur saman er ekki hægt að sjá aðskilnaðarklemmulínuna og aðskilnaðarklemmulínan er falin á yfirborði plasthlutans sem ekki er útlit. Tæknilegir erfiðleikar og uppbygging innri skilstuðarans eru flóknari en ytri skilstuðarans og tæknileg áhætta er meiri. Mótkostnaður og moldverð verða mun hærri en á ytri skilstuðara, en útlitið er fallegt og það er í miðju og hágæða. Það er mikið notað í bíla. Þessi moldmyndandi hluti notar háþróað og flókið hönnunarkerfi fyrir innri skil og hefur náð góðum árangri, eins og sýnt er á mynd 3.
Að auki er þessi plasthluti með miklum fjölda gegnumganga, sum þeirra eru stærri að flatarmáli. Útblástursgrópin og forvarnargrópin eru hönnuð við áreksturspunktinn og innsetningarhornið er meira en 7 gráður, sem getur aukið endingartíma mótsins og komið í veg fyrir flass.
Framstuðara innspýtingarmótahlutar og sniðmát eru samþætt og sniðmátsefnið getur verið P20 eða 718.
2.2 Hönnun hliðakerfis
Mótsteypukerfið samþykkir samþætt heitt hlaupakerfi. Kostir þess eru meðal annars þægileg samsetning og í sundur, litlar kröfur um nákvæmni í vinnslu, engin hætta á límleka, áreiðanleg samsetningarnákvæmni og engin þörf á endurtekinni sundurtöku og samsetningu og lítill viðhalds- og viðgerðarkostnaður.
Framstuðarinn er ytri hluti og yfirborðið má ekki hafa suðumerki. Suðumerkin verða að vera rekin á yfirborðið sem er ekki útlit eða eytt meðan á sprautumótun stendur. Þetta er einn af helstu og erfiðu punktunum í mótahönnuninni. Þrátt fyrir að hefðbundin samtímis fjölpunkta upphelling geti fyllt allt holrúmið með bræðslu, er erfitt að ná tilætluðum gæðum vörunnar vegna tilvistar suðumerkja. að þessum enda
Þetta mót notar 8-punktsröð loku heitu hliðarstýringartækni, nefnilega SVG tækni. Þetta er önnur háþróuð tækni sem notuð er í þessari mold. Það stjórnar opnun og lokun átta heitra stúta í gegnum drif strokks. Hin fullkomna áhrif engin suðumerki á yfirborð plasthlutans næst. Staðsetning heita hlaupahliðsins á framstuðara innspýtingarmótinu er sýnd á mynd 2.3 Hönnun hliðarkjarna togbúnaðar
Þar sem framstuðarinn tekur upp innra aðskilnaðaryfirborð, er aðskilnaðarlínan við undirskurð fasta mótsins A plata staðsett undir hallandi toppi hreyfanlegu mótshliðarinnar. Til að koma í veg fyrir hættu á mygluskemmdum meðan á aðgerðinni stendur er kjarninn dreginn þegar mótið er opnað. Skrefin verða að vera strangt stjórnað, sjá vinnuferli mótsins fyrir nánari upplýsingar. Þetta mót samþykkir beinan topp og neðri hallandi topphönnun og flókin uppbygging af láréttum hallandi toppi er hönnuð í hallandi toppnum. Til þess að draga kjarnann mjúklega þarf að vera nægilegt bil á milli hallaða þaksins og beina þaksins og snertiflötur hallaþaksins og beina þaksins skal hannað með halla upp á 3 gráður -5 gráður. Stóra hallandi þakið og stóra beina þakið á báðum hliðum innspýtingarmótsins á innri skilstuðara ætti að vera hannað með kælivatnsrásum. Hliðarholið á föstu mótinu á innri skilstuðara ætti að vera hannað með fastri mót teygjanlegri pinnabyggingu, eins og sýnt er á stækkaðri mynd E á mynd 2. Það sem ég vil útskýra hér er að innspýtingarmótið fyrir innri skilstuðara er ólíkt almennu sprautumótinu. Hliðarkjarna 43 mótsins er kastað út meðan á opnunarferlinu stendur og plasthlutinn mun fylgja fasta mótinu í ákveðna fjarlægð.
2.4 Hönnun hitastýringarkerfis
Hönnun hitastýringarkerfisins fyrir innspýtingarmót framstuðarans hefur mikil áhrif á mótunarferli mótsins og gæði vörunnar. Móthitastýringarkerfið er í formi „beint í gegnum kælivatnspípu ásamt hallandi kælivatnspípu auk kælivatnsbrunns“. Sjá mynd 3 fyrir nánari upplýsingar. Kælivatnspípunni ætti að raða eftir lögun plasthlutans eins langt og hægt er til að bæta kæliáhrifin.
Helstu atriði hönnunar kælivatnsrásar þessa móts eru sem hér segir:
(1) Uppbygging hreyfanlega moldsins er flóknari og hitinn er þéttari. Einbeittu þér að kælingunni, en kælivatnsrásinni verður að vera í að minnsta kosti 8 mm fjarlægð frá þrýstistönginni, beinum toppi og hallandi efsta holu.
(2) Fjarlægðin milli vatnsrásanna er 50-60mm og fjarlægðin milli vatnsrásanna og holrýmisins er 20-25mm.
(3) Hægt er að gera kælivatnsrásina beinar holur í stað skáhalla. Hægt er að breyta skáhallum holum með minni halla en 3 gráður beint í beinar holur.
(4) Lengd kælivatnsrásarinnar ætti ekki að vera of mismunandi til að tryggja að moldhitastigið sé í grófum dráttum jafnvægi.
2.5 Leiðbeinandi hönnun staðsetningarkerfis
Þetta mót er stórfellt þunnveggað sprautumót. Hönnun leiðandi staðsetningarkerfisins hefur bein áhrif á nákvæmni plasthlutans og endingu mótsins. Þetta mót notar ferkantaða stýrisúlur og 1 gráðu nákvæma staðsetningu leiðarvísis. Meðal þeirra eru notaðar 4 ferkantaðir stýrisúlur 80×60×700 (mm) á hreyfanlegu mótahliðinni og 4 ferkantaðir stýrisúlur 180× eru notaðar á milli hreyfanlegra og fastra móta. 80×580 (mm). Staðsetningin er sýnd á mynd 2 og mynd 3.
Hvað varðar staðsetningu á yfirborði aðskilnaðar, samþykkir mótið tvær keilulaga yfirborðsstöðubyggingar (einnig kallaðar innri moldarrörstöður) í báðum endum og hallahorn keilulaga yfirborðsins er 5 gráður.
2.6 Hönnun á mótunarkerfi
Plasthlutar eru stórir þunnveggir hlutar og úrforming verður að vera stöðug og örugg. Miðstaða mótsins samþykkir beinan útkastara og útstöng þrýstistangar, þvermál þrýstistangarinnar er 12 mm. Vegna þess að snertiflöturinn er lítill er erfitt að snúa aftur og það er auðvelt að valda því að pútterinn rekast á holrýmið á fasta líkaninu, þannig að innri skilstuðarinn er hannaður til að vera beinn og mögulegt er og pútterar eru notaðir minna .
Vegna mikils fjölda þrýstihluta eru mótunarkrafturinn og endurstillingarkrafturinn tiltölulega mikill, þannig að mótunarkerfið notar 2 vökvahólka sem aflgjafa. Staða olíuhylksins er sýnd á mynd 5.
Vegna ójafns yfirborðs hreyfanlegs líkanskjarna verða fastir endar allra þrýstistanga og þrýstiröra að vera hannaðir með snúningsvörn.
3. Mótvinnuferli
Vegna þess að þetta stuðara innspýtingarmót notar innri skilunartækni, er skillínan á undirskurðarstöðu A-plötunnar staðsett undir hallandi toppi hreyfanlega mótshliðarinnar. Til þess að forðast hættu á skemmdum á moldinni meðan á aðgerðinni stendur er vinnuferli moldsins mjög strangt. Við skulum tala um skrefin og varúðarráðstafanirnar sem byrja á klemmunni.
①Fasta mótið A borðið verður að vera tryggt að þrýstistangarplatan sé í 50 mm ástandi áður en mótinu er lokað, til að tryggja að undirskurður A borðsins snerti ekki lárétta litla hallaþakið sem stendur út úr stóra hallandi þakinu, og til að tryggja að A borðið geti verið slétt. Klemmuaðgerðinni er lokið með því að ýta á endurstillingarstöngina. Sjá mynd 6(a).
②Fasta mótið A plata skilar þrýstistangarplötunni og hallandi toppþrýstingnum, eins og sýnt er á mynd 6(b).
③A plötuna og þrýstistangarplötuna verða að vera opnuð 60 mm samstillt til að tryggja að plasthlutarnir og láréttur lítill hallandi toppurinn séu allir aðskildir frá hvolfi yfirborði A plötunnar. Áður en mótið er opnað verður að beita þrýstingi á útkasthólkinn fyrirfram til að tryggja að hægt sé að opna allt útkastskerfið og A-plötuna samtímis, eins og sýnt er á mynd 6(c).
④Fasta mótið A platan heldur áfram að opna mótið og hreyfanlega mótið heldur útkastsástandinu 60 mm óbreyttu til að ná fram áhrifum þess að skilja A plötuna frá beinum toppnum, eins og sýnt er á mynd 6(d).
⑤Eftir að fasta mótið er opnað í tilskilið rými, heldur áfram að kasta hreyfanlegu mótinu út í 164 mm stöðu. Á þessum tíma nær lárétta litla hallandi toppstöngin að beygingarpunkti breytilegs horns stýribrautarinnar og hvolf yfirborð plasthlutans er aðskilið frá mótinu. Ef plasthlutinn festist við lítinn hallandi topp á þessum tíma skaltu draga plasthlutann beint úr mótinu með höndunum, annars skaltu halda áfram að ýta út í lokastöðuna 210 mm, eins og sýnt er á mynd 6(e).
⑥Ef varan er örlítið klístruð við litla halla toppinn er útkastinu lokið þegar varan nær 164 mm. Fjarlægðu vöruna og hjólaðu beint að þrepi ① til að koma í veg fyrir að varan dragist til baka af lárétta litla hallandi toppnum, sem leiðir til þess að ekki er hægt að fjarlægja vöruna, eins og sýnt er á mynd 6 (f).
⑦Lárétti, lítill hallandi toppur plasthlutans sem festist ekki við heldur áfram að kastast út í 210 mm. Eftir að útkastinu er lokið skaltu fjarlægja plasthlutann og hjóla að þrepi ①, eins og sýnt er á mynd 6(g).
ABIS MOLD TECHNOLOGY CO., LTD
Daisy Wang (söluverkfræði)
M: plús 86-150 1652 6799
E: daisy@abismold.com
A: Bygging B#, YingKeli Industrial Part, LongDong Community, LongGang District, Shenzhen, Kína 518116
WhatsApp: plús 86 136 8261 9739
Skype: daisymold@outlook.com