

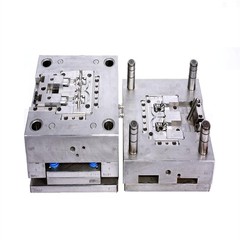




Mikil nákvæmniFramleiðandi sprautumótunarfyrir gæðavarahluti
Í núverandi framleiðsluvistkerfi á heimsvísu er nákvæmni ekki aðeins mælikvarði; það er grundvallarviðmið fyrir hagkvæmni vöru. Fyrir stóra-geira eins og lækningatæki, flugvélaíhluti og háþróaða rafeindatækni fyrir neytendur eru villumörk ekki-til. Há-nákvæmni sprautumótun stendur sem endanleg lausn fyrir verkfræðiteymi sem krefjast samleitni flókinna rúmfræði og ströngs efnisframmistöðu.
Hjá ABIS Mould er nálgun okkar á nákvæmni framleiðslu tekin út fyrir hefðbundið sölusamband-viðskiptavina. Við störfum sem alhliða tæknilegur samstarfsaðili, samþættum háþróaða gigtargreiningu og varmafræðilíkönum í hvert verkefni. Árangur nákvæmnismótaðs hluta hefst löngu fyrir fyrsta skot; það byrjar með djúpum skilningi á hegðun fjölliða við háan-þrýstingsskilyrði og fíngerðu samspili milli kælingarhraða myglunnar og myndunar kristallabyggingar.

Framleiðsla á lækningatækjum og holleggjum
Leggjavinna táknar umtalsvert framleiðslumagn fyrir aðstöðu okkar. Við sjáum um nákvæmnisslöngur frá 1Fr upp í 24Fr, mótun holleggsodda, fjöl-lúmenútpressun, tengingu íhluta og lokasamsetningu við hreinherbergisaðstæður. Viðskiptavinir lækningatækja sem við vinnum með þurfa birgja sem skilja að eftirlitsskjöl reka jafn mikla tímalínu og raunveruleg framleiðsla.
Nýlegar áætlanir eru meðal annars hjarta- og æðaleggjasamstæður fyrir evrópsk lækningatækjafyrirtæki (árlegt rúmmál um 2,3 milljónir eininga), hylki fyrir greiningarbúnað sem þarfnast IP67 þéttingar og íhluti skurðaðgerðatækja sem nota lífsamhæfða PC/ABS. Við framleiðum einnig IVF rannsóknarvörur samkvæmt ISO 13485 samskiptareglum með fullum rekjanleika.
Reynsla okkar af læknisfræðilegum efnum nær til USP Class VI viðurkenndra plastefna, ófrjósemisaðgerða-samhæfðar samsetningar fyrir gammageislun og EtO og há-fjölliður, þar á meðal PEEK þar sem réttar kristöllunarreglur skipta máli. Fyrir holleggsslöngur vinnum við með læknisfræðilega-TPU, Pebax, nylon samsett efni og sérefnasambönd, allt eftir notkunarkröfum.
Hreinherbergisgetan er í flokki 100.000 (ISO 8) með sérstakri efnismeðferð til að koma í veg fyrir kross-mengun milli læknisfræðilegrar og viðskiptalegrar-framleiðslu. Skjalakerfi styðja FDA 21 CFR Part 820 samræmi og ESB MDR kröfur.
Bíla- og iðnaðaríhlutir
Bílaáætlanir fela venjulega í sér -mikilvæga öryggisíhluti, undir-hluta sem þurfa há-hitaefni og innréttingar þar sem yfirborðsáferð hefur áhrif á samsetningu. Við erum að vinna með tier-2 birgjum varðandi íhluti fyrir loftpúðahús, skynjarahylki og raftengihluta.
Einn bílaviðskiptavinur kom til okkar eftir að núverandi mótari þeirra gat ekki haldið ±0,04 mm á vídd skynjarahúss sem hafði áhrif á O-hringaþéttingu. Orsökin reyndist vera ófullnægjandi hönnun kælikerfisins sem skapaði hitastig yfir hlutann. Við endurhönnuðum kælirásina fyrir ólgandi flæði (Reynolds tala yfir 4.000) og bættum við samræmdum kælirásum á mikilvægum svæðum. Framleiðsla rusl minnkaði úr u.þ.b. 8% í undir 2% á fyrsta ársfjórðungi.
Umsóknir
•Pneumatic loki íhlutir
•Rafræn girðing sem þarfnast EMI hlífðar
•Nákvæmar gírar fyrir sjálfvirknibúnað
Iðnaðarforrit fela í sér pneumatic ventlahluta, rafeindabúnað sem þarfnast EMI hlífðar og nákvæmni gír fyrir sjálfvirknibúnað. Við tökum einnig að okkur rafeindatækni, þó að kostnaðaruppbygging okkar sé ekki skynsamleg í-miklu magni.
Að ná tökum á plastmótun með litlu magni: Hvati fyrir lipurð á markaði
Mótun í litlu magni af plasti hefur komið fram sem áhrifaríkasta aðferðin fyrir fyrirtæki sem eru að sigla í gegnum sveiflukennda umskiptin frá fullgerðri frumgerð yfir í-markaðsútgáfu í fullri stærð. Hefð er að hindrunin fyrir innspýtingarmótun var óheyrilegur kostnaður við verkfæri úr hertu stáli. Hins vegar hefur hugmyndafræðin breyst. Með því að nýta háþróaða álblöndur og verkfæragrunna úr hálf-hertu stáli, gerum við kleift að framleiða 100 til 10.000 stykki með sömu efniseiginleika og fjöldaframleiddir hlutar-, en á aðeins broti af stofnfjárútgjöldum.
Þessi "Bridge Tooling" aðferðafræði þjónar nokkrum mikilvægum viðskiptalegum aðgerðum. Það gerir ráð fyrir raunverulegum-heimum virkniprófunum með verkfræði-kvoða, býður upp á litla-áhættuvettvang fyrir markaðsprófun og virkar sem biðminni á þeim tíma sem þarf til að framleiða mikið-stálmót. Fyrir innkaupateymi þýðir þetta að varðveita lausafjárstöðu; fyrir verkfræðinga þýðir það frelsi til að endurtaka á grundvelli- sviðsgagna á fyrstu stigum án þess að refsað sé fyrir stjarnfræðilegan endur-kostnað.
Ferlaeftirlit og gæðakerfi

Við notum vöktun á holrúmsþrýstingi á nákvæmnisprógrömmum í læknisfræði og bifreiðum frekar en að treysta eingöngu á vökvaþrýstingsgögn. Inni-holaskynjararnir fylgjast með því sem er að gerast með hlutann í áfyllingar- og pökkunarfasa, sem skiptir máli þegar þú ert að reyna að viðhalda ±0,025 mm samræmi í framleiðslulotum.
Til að fínstilla hraða-til-þrýstingsskipta, stillum við út frá raunverulegri endurgjöf í holrúmsþrýstingi frekar en staðsetningar- eða tíma-tengdum kveikjum. Þessi aðferð hefur dregið úr víddarbreytingum á mikilvægum eiginleikum um 60-70% miðað við fyrri vinnsluaðferðir okkar. Vélbúnaður skynjarans kostar um $ 3.000-5.000 á hvert holrými eftir uppsetningu, en endurgreiðslan birtist venjulega á fyrsta framleiðslufjórðungi með því að minnka rusl.
Tölfræðileg ferlistýring keyrir á öllum lækningatækjaforritum með Cpk markmið yfir 1,67. Raunveruleg frammistaða á núverandi lækningaáætlunum er á bilinu u.þ.b. 1,6 til 2,1, allt eftir flóknum hluta og efnishegðun. Við fylgjumst með þessu með því að nota 30 daga rúllandi glugga með 50+ sýnislágmörkum fyrir hverja mikilvæga vídd.
Samþykki hlutfall fyrstu greinar er um 90% innan upphaflegrar T1 skila. Hin 10% sem eftir eru þurfa venjulega minniháttar víddarbreytingar sem teknar eru við frumgerðaprófanir, ekki grundvallarendurhönnun á mold. Þegar við segjum þessar tölur koma þær úr raunverulegum framleiðslugagnagrunni okkar sem nær yfir síðustu 18 mánuði.
Úrgangshlutfall er mismunandi eftir notkun:
Læknisfræðilegir hlutir
Þessar tölur endurspegla raunverulegan framleiðslubreytileika, ekki bestu-tilvik. Iðnaðarútgáfur benda til þess að rusl úr lækningatækjum sé venjulega 5-8%, þannig að fjárfestingar okkar í ferlistýringu hafi skilað sér. Munurinn stafar af því að fylgjast með ástandi hola frekar en að gera ráð fyrir að ferlið haldist stöðugt.
Moldflow greining og DFM stuðningur
Við keyrum moldflow uppgerð áður en við skerum stál á nákvæmni forritum. Þetta grípur suðulínuvandamál á mikilvægum svæðum, greinir vandamál með staðsetningu hliðs og spáir fyrir um rýrnun sem myndi skapa víddarhöfuðverk. Greiningin kostar um $800-1.500 eftir því hversu flókinn hlutinn er, sem slær út endurvinnslu á hörðum verkfærum.
Nýlegt prógramm fyrir hýsingu lækningatækja sýndi mögulegar suðulínur sem fara yfir O-hringjaþéttiflötinn í upphaflegu mótflæðishlaupinu. Við fluttum hliðið og stilltum hlaupakerfið, sem leysti vandamálið áður en málmur var skorinn. Fyrri birgir viðskiptavinarins hafði smíðað tólið án eftirlíkingar og endaði með 12.000 $ suðuviðgerð til að loka upprunalegu hliðarstaðnum og endur-klippa.
DFM endurgjöf greinir venjulega tækifæri til að draga úr verkfærakostnaði eða bæta framleiðslugetu. Fyrir eitt bílskynjarahús, lögðum við til að sameina tvo aðskilda íhluti í einn ofmótaðan hluta. Þetta útilokaði samsetningaraðgerð og lækkaði heildarverð stykkisins um um 18%, þó það þyrfti flóknari verkfæri framan af.

Tæki og aðstöðu
Sprautumótunarflotinn samanstendur fyrst og fremst af öllum-rafvélum, sem skila betri endurtekningarnákvæmni en vökvabúnaður fyrir nákvæmnisvinnu. Orkunotkun er um það bil 60% lægri en sambærilegar vökvavélar og víddarsamkvæmni kemur fram í SPC gögnum.
Rauntímavöktun- fangar holaþrýsting, bræðsluhitastig og moldhitastig yfir allan framleiðslubúnað. Sjálfvirkar viðvaranir koma af stað þegar ferlibreytur reka út fyrir ±2σ mörk. Forspárviðhald notar titringsgreiningu og hitamyndatöku til að ná vandamálum fyrir skelfilegar bilanir.
Óskipulögð niðritími er nú um 3% af heildarframleiðslustundum. Við fylgjumst með meðaltíma milli bilana, þó að þessar tölur séu verulega mismunandi eftir aldri vélarinnar og notkun. Nýrri búnaður í flota okkar (uppsettur 2020-2023) sýnir betri MTBF afköst en eldri vélar, sem búist er við.
Aukaaðgerðir fela í sér ultrasonic suðu, hitastig, uppsetningu innleggs og lokasamsetningu. Við samræmum einnig silkileit, púðaprentun og lasermerkingar í gegnum viðurkennda undirverktaka þegar forrit krefjast þess.
Efnisfræði og há-fjölliður
PEEK vinnsla krefst réttrar kristöllunarstýringar, sem við staðfestum með DSC prófun á fyrstu greinarsýnum. Að móta við lágt hitastig og reyna eftir-glæðingu virkar ekki vegna þess að þú býrð til kristalla sem bráðna um 220 gráður í stað 343 gráður sem þú þarft fyrir háan-hitaafköst. Þetta er ekki fræðileg þekking. Við höfum séð hluta frá öðrum birgjum sem mistókst með þessum hætti.
Læknisfræðileg-efni fá mikið-rekjanleika sem tengir efnisvottorð við fullbúna hluta. Við höldum úti sérstökum vinnslubúnaði fyrir læknisfræðilega notkun til að koma í veg fyrir kross-mengun með plastefni í-flokki. Þurrkunarreglur fela í sér eftirlit með daggarpunkti og við notum lita-kóðaða geymslu til að aðgreina læknisfræðileg efni frá verslunarefni.
Háhita-hitaplastefni í fullgiltu efnisafninu okkar eru PA6, PA66, PA12, PBT, PPS, PEI og PSU. Við vinnum líka með gler- og koltrefjastyrkt efnasambönd, þó að trefjafyllt efni þurfi önnur vinnsluatriði en ófyllt plastefni.
Sumt efni meðhöndlum við í gegnum aðstöðu samstarfsaðila frekar en innan-húss. Fljótandi kísillgúmmí (LSR) krefst sérhæfðs búnaðar sem við höfum ekki í augnablikinu. Fjölliður með mjög háan-hita yfir stöðugu notkunarsviði PEEK þurfa mismunandi innviði aðstöðunnar. Fyrir þessi efni getum við samræmt framleiðslu í gegnum viðurkennda samstarfsaðila eða mælt með beinum heimildum.
Málmsprautumótun (MIM) Geta
MIM-ferlið okkar meðhöndlar litla, flókna málmíhluti sem væri dýrt að vinna og erfitt að ná með mótsteypu. Ferlið sameinar málmduft með fjölliða bindiefni, sprautumótar hráefnið, fjarlægir bindiefnið og hertar hlutinn í næstum -fræðilegan þéttleika.
Forrit og stærð:
Núverandi MIM forrit innihalda íhluti fyrir læknisfræðilega skurðaðgerðartæki, bifreiðarskynjarafestingar og iðnaðarbúnaðaríhluti. Dæmigert hlutastærð er á bilinu 0,5g til 50g, þó við höfum farið upp í 100g í sumum forritum.
Efni og rúmmál:
Efni sem við höfum staðfest fyrir MIM eru meðal annars ryðfríu stáli 316L og 17-4PH, verkfærastál og nokkur sérmálmblöndur. Leiðslutími fyrir MIM verkfæri er venjulega 6-8 vikur, þar sem stykkisverðshagfræði er skynsamleg yfir 10.000 einingar árlega fyrir flestar rúmfræði.
Verkfærahönnun og framleiðsla
Við hönnum mót í-húsinu með því að nota SolidWorks og Cimatron CAD/CAM kerfi. Verkfæri verða unnin á Makino og Sodick CNC búnaði með EDM getu fyrir flóknar rúmfræði. Fyrir nákvæma læknisvinnu tilgreinum við venjulega P20 eða H13 verkfærastál með hörku í kringum HRC 48-52. Hærri tæki til að telja holrúm eða langtímaframleiðsla gæti réttlætt S136 eða NAK80.
Hot runner kerfi koma frá Yudo eða Synventive eftir umsóknarkröfum og óskum viðskiptavina. Við notum Ewikon í sumum evrópskum forritum þar sem viðskiptavinir tilgreina það. Verkfæri fyrir kalt hlaup kosta minna að framan en mynda meira rusl, þannig að efnahagslegt brot-veltur jafnvel á framleiðslumagni og efniskostnaði.
Samræmd kæling er skynsamleg á hlutum þar sem hringrásartími skiptir máli eða víddarstöðugleiki krefst betri hitastjórnunar. Verkfærakostnaðarálagið er 15-25% eftir því hversu flókið kælirásin er flókin, með endurgreiðslu í gegnum hraðari lotur eða minni skekkju. Við metum þetta á grundvelli áætlunar-fyrir áætlun frekar en að beita því almennt.
Leiðslutími og verðlagsuppbygging
Verkfæri frumgerða taka venjulega 4-6 vikur frá hönnunarsamþykki til fyrstu sýnishorna. Þetta gerir ráð fyrir eðlilegum flækjum og engum tafir á efnisöflun. Framleiðsluverkfæri standa í 8-12 vikur, allt eftir fjölda hola og flókið.
Dæmigert verkfæriskostnaðarsvið
(eitt hola, staðlað flókið)
| Tegund hluta | Kostnaðarsvið |
|---|---|
| Litlir hlutar undir 50 mm: | $5,000 – $8,000 |
| Meðalhlutir 50–150 mm: | $8,000 – $15,000 |
| Stórir hlutar 150–300 mm: | $15,000 – $28,000 |
| Multi-hola bætir við: | $3.000 - $6.000 fyrir hvert viðbótarhol |
Þetta eru grófar leiðbeiningar. Raunverulegar tilvitnanir ráðast af rúmfræði hluta, umburðarkröfum, fjölda holrúma og forskriftum um verkfærastál. Hot runner kerfi bæta við $ 4.000-12.000 eftir uppsetningu.
Stykkjaverð fer eftir efniskostnaði, hringrásartíma, fjölda holrúma og árlegu magni. Sem viðmiðunarpunktur gæti lækningatækjaíhlutur í PC/ABS sem keyrir 500.000 einingar árlega verið á bilinu $0,80-1,50 á stykki eftir stærð og flókið. Hærra magn skilar betri hagkvæmni með hagræðingu á holrúmatalningu.
Lágmarks pöntunarmagn fyrir áframhaldandi framleiðslu byrjar venjulega um 50.000 stykki árlega til að réttlæta verkfærafjárfestingu og staðfestingu á ferli. Lækningatækjaforrit virka stundum í minna magni miðað við hagkvæmni stykkisverðs og reglugerðarkröfur.
Það sem við meðhöndlum á minna áhrifaríkan hátt
Stórum burðarhlutum yfir 1.000 tonna pressugetu er útvistað til samstarfsaðila. Við getum samræmt þetta, en við erum ekki aðalframleiðandinn fyrir þessi forrit.
Þunnar-veggumbúðir þar sem hringrásartími skiptir meira máli en víddarnákvæmni passa venjulega ekki vel við kostnaðaruppbyggingu okkar. Mikið-magn vörumótun á algjöru lægsta stykkjaverði er ekki þar sem við keppum á áhrifaríkan hátt.
Ofur-ljóstækni undir ±0,010 mm er metin í hverju tilviki fyrir sig. Við höfum gert það með góðum árangri á tilteknum rúmfræði og efnum, en það er ekki kjarna okkar daglega. Fyrir þessi forrit munum við veita heiðarlegt mat á meðan á tilvitnun stendur frekar en að lofa getu sem við getum ekki stöðugt staðið við.
Mjög stuttur afgreiðslutími undir 3 vikum fyrir ný verkfæri er ekki raunhæfur miðað við gæðastaðfestingarferli okkar. Við getum rætt hraða valkosti, en að þjappa T1 sýnatöku og hagræðingu ferla skapar venjulega vandamál í framleiðslu sem kostar meira að laga síðar.
Verkfræðistuðningsferli
Fyrsta tæknilega matið felur í sér endurskoðun hlutahönnunar, ráðleggingar DFM og hagkvæmnirannsókn á moldflow. Við útvegum þetta án kostnaðar fyrir alvarlegar fyrirspurnir um dagskrá. Afgreiðslutími er venjulega 3-5 virkir dagar, allt eftir flóknum hluta og núverandi verkfræðiálagi.
Formlegar tilboð eru afhentar innan 5-7 virkra daga, þar með talið sundurliðun verkfærakostnaðar, áætlun um stykkisverð á mismunandi magni og tímalínuáætlanir. Við höfum DFM endurgjöf sem oft greinir möguleika á kostnaðarlækkun áður en við skuldbindum okkur til verkfæra.
Fyrir hæf forrit sem færast yfir í frumgerðarfasa, smíðum við verkfæri fyrir eitt-hola eða takmarkað-holaverkfæri til að sannprófa ferli. Þessi áfangi felur í sér staðfestingu á efnisvali, hagræðingu ferlis, skoðun á fyrstu grein og afhendingu skjalapakka. Frumgerð verkfærafjárfestingarinnar hleypur á $5.000-15.000 eftir því hversu flókinn hluti er, sem færist til framleiðsluverkfæra ef forritið heldur áfram.
Tilvísanir viðskiptavina og verksmiðjuúttektir
Við getum veitt viðskiptavinum tilvísanir fyrir hæfar fyrirspurnir, með fyrirvara um trúnaðarsamninga við núverandi viðskiptavini. Sumir viðskiptavinir lækningatækja og bíla kjósa að vera nafnlausir í opinberu efni, en þeir eru tilbúnir til að tala við alvarlega möguleika samkvæmt NDA.
Verksmiðjuúttektir eru vel þegnar og hvattar til mikilvægra áætlana. Við hýsum venjulega 3-5 viðskiptavinaúttektir mánaðarlega sem ná yfir gæðakerfi, ferlistýringar, efnismeðferð og framleiðslugetu. Gæðastjóri okkar samhæfir þessar heimsóknir og getur komið til móts við sérstakar endurskoðunarkröfur, þar á meðal hæfisreglur birgja.
Fyrir viðskiptavini lækningatækja sem þurfa FDA eða ESB MDR samræmisskjöl, höldum við viðurkenndum ferliskrám, rekjanleikakerfum fyrir efni og breytingaeftirlitsferli sem styðja innsendingar í reglugerðum.
Hafðu samband og næstu skref
Ef þú ert að meta birgja sprautumóta fyrir íhluti lækningatækja, nákvæmnishluta í bíla eða iðnaðarforrit sem krefjast samræmis í víddum, getur verkfræðiteymi forrita okkar rætt sérstakar kröfur þínar.
Tæknilegar fyrirspurnir:
Svar innan 4 vinnutíma venjulega
Formlegar tilvitnanir:
5-7 virkir dagar að meðtöldum DFM endurgjöf
Verksmiðjuferðir:
Samræma í gegnum gæðastjóra, 1-2 vikna fyrirvara æskilegt
Fyrirtækjayfirlit
| Flokkur | Upplýsingar |
|---|---|
| Stofnað | 1996 |
| Aðstaða | 85.000 fm í Shenzhen |
| Búnaður | 40+ sprautumótunarvélar, 80–1.600 tonna svið |
| Árleg afköst | 400+ mót |
| Útflutningsmarkaðir | 60% til Evrópu og Norður-Ameríku |
Vottun:
- TS/16949
- ISO 9001:2015
- ISO 13485:2016
- ISO 14001
Kjarnageta:
Nákvæm sprautumótun, framleiðsla á læknisholleggjum, innskotsmótun, ofmótun, málmsprautumótun (MIM), stimplunarmót, mótsteypumót, samsetningar- og pökkunarþjónusta
Aðalatvinnugreinar:
Lækningatæki, bílaíhlutir, iðnaðarbúnaður, rafeindatækni fyrir neytendur
*Árangursgögn tákna raunverulegar framleiðsluniðurstöður frá virkum forritum á tímabilinu 2023-2024. Tilteknum nöfnum viðskiptavina sleppt samkvæmt trúnaðarsamningum. Verðlagning og afhendingartími eru áætluð leiðbeiningar með fyrirvara um sérstakar kröfur um verkefni.*