

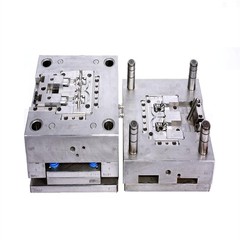




Í innspýtingsframleiðslu eru kælingartímar plastsprautunarhluta í um 80% af heildarframleiðslu framleiðsluferlisins. Poor kæling leiðir oft til þess að deformation eða yfirborðsgalla skapist. Það hefur áhrif á víddar stöðugleika vörunnar. Viðunandi innspýting, þrýstingur og kælingartími getur bætt gæði vöru og framleiðni.
Kælitími hlutanna vísar venjulega til tímans milli plastsmeltunarinnar sem fyllir innrennslisglerið og hvenær hlutarnir geta verið opnaðar og fjarlægðir. Tími staðallinn til að taka út hlutina er hægt að stilla með því að opna moldið. Venjulega hafa hlutarnir verið að fullu solid, með ákveðnum styrk og stífni.
Jafnvel þegar mótað er með sömu plasti, þá er kælitími breytilegt með þykkt veggsins, hitastigsmíðar bráðnar plasts, demoulding hita hlutanna og hitastig sprautunar mótsins. Formúlan til að reikna út kælikerfið 100 prósent rétt í öllum tilvikum hefur ekki enn verið birt, en aðeins á grundvelli viðeigandi forsendna. Útreikningur formúlunni er einnig breytileg eftir skilgreiningu á kælingu tíma.