

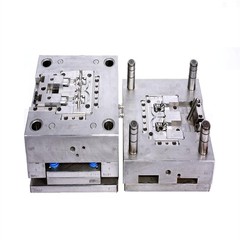




Síðasta ársfjórðungur, einn af okkarlækningatækiViðskiptavinir komu til okkar eftir þrjár misheppnaðar frumgerðarlotur hjá öðrum birgi. Upprunalega hönnunin tilgreindi lóðrétta veggi og hverri tilraun endaði með hlutum sem festust í moldinu eða yfirborðs rispur sem mistókst við skoðun. Við bættum 0,75 gráðu mjókkun við mikilvægu yfirborðin, breyttum kælirásarskipulaginu og fyrsta framleiðslulotan hreinsaði QC með höfnunarhlutfalli undir 2%. Flestir sem horfa á fullunna hlutann myndu aldrei taka eftir mjókkunni. Bókhaldateymið tók örugglega eftir muninum á endurvinnslukostnaði.
Dröghorn í sprautumótun er örlítið mjókkandi sem er beitt á lóðrétta fleti svo hlutar losni hreint úr mótinu. Grunnráðgjöfin er 1,5 gráður til 2 gráður fyrir allt að tvær tommur dýpi. Þú finnur þá tölu í öllum hönnunarhandbókum. Það sem þú munt ekki finna er útskýring á því hvers vegna það hættir að virka um leið og þú kynnir áferðarfleti, há-rýrnunarefni eða kælirásir sem ekki voru hannaðar með útkast í huga.

Kostnaðarvélafræði Flestar beiðnir um beiðnir Miss

Samdráttur er kjarnamálið. Þegar bráðið plast kólnar inni í holrúmi dregst það saman í átt að kjarnanum. Pólýprópýlen minnkar 4-5%; glerfyllt nylon hegðar sér öðruvísi;KIKIÐkemur með sína eigin fylgikvilla með mikilli stífni. Þessi rýrnun skapar núning sem þolir útkast. Án nægilegs drags mun útkastkrafturinn aukast og sá kraftur kemur fram í hringrásartíma þínum, ruslhraða þínum og viðhaldsáætlun myglunnar.
Rétt uppkast getur dregið úr útkastkrafti um allt að 60%. Raunverulegur sparnaður kemur frá því sem þessi lækkun gerir kleift: hraðari lotur, færri útkastapinnar sem keppa um kjarnarúmmál með kælirásum og lengra bil á milli mótsfægingar. Við rúmmál yfir 50.000 einingar árlega, jafnvel fimm-sekúndna lækkun á hringrás efnasambönd í verulegan kostnaðarsparnað. En aðeins ef dráttarhornið og kæliskipulagið eru hönnuð saman. Við höfum séð viðskiptavini missa megnið af þeim möguleikum með því að hagræða einn án hins.
Einnskynjara húsnæðií PEEK hljóp 18% höfnun með 0,8 gráðu drögum. Efnisstífleiki gerði útkast erfitt og mótið þurfti ófyrirséða fægja í 35.000 lotum. Eftir að drögin hafa verið aukin í 1,2 gráður og stillt tímasetningu útkastara, lækkuðu höfnunin undir 3% og mótið fór framhjá 120.000 lotum fyrir fyrsta áætlaða viðhaldið. Kostnaðaraukningin á-hluta réttlætti aðra framleiðslulínu.

Þar sem kennslubókanúmerin hætta að virka
Reglan „1 gráðu á tommu“ er endurtekin þar til hún virkar sem iðnaðarlög. Það missir líka af mikilvægum breytum sem munu kosta þig peninga ef þú nærð þeim ekki snemma.
Áferðarfletir búa til ör-undirskurðir sem virka eins og örsmá akkeri sem halda hlutanum á sínum stað. Staðallinn okkar er 1,5 gráðu viðbótaruppkast á 0,001 tommu áferðardýpt. Létt PM-T1 áferð þarf að lágmarki 3 gráður; þung áferð getur krafist 5 gráður eða meira. Hér er það sem flestar viðmiðunarreglur sleppa: áferðardýptin sem hönnuðurinn þinn tilgreindi og áferðardýptin sem í raun er skorin í formstálið passa sjaldan nákvæmlega. Við mælum raunverulega áferðardýpt á hverju tóli fyrir fyrstu grein vegna þess að 0,0005" misræmi getur þýtt muninn á hreinu útkasti og dragmerkjum yfir alla keyrsluna þína.
Gler-fyllt plast er slípandi og slitnar mygluflötur hraðar og þarf venjulega 2-3 gráðu drag. Sjálf-smyrandi efni eins og nælon geta fræðilega keyrt með næstum núlli dragi. Við mælum samt með 0,5-1 gráðu fyrir samkvæmni í framleiðslu. Í frumgerð, stafur einu sinni eða tvisvar gefur þér gagnleg gögn. Í 50.000 eininga mánaðarframleiðslu verður þessi sama stafsetning að línustöðvun og samtali við viðskiptavininn þinn um tafir á afhendingu.
Það sem þú færð áður en þú skuldbindur þig til verkfæra

Flestar beiðnir um beiðnir sem við fáum eru með dráttarhorn sem tilgreind eru af vöruhönnunarteymi, ekki staðfest gegn raunverulegum mótunaraðstæðum. Sú röð veldur umtalsverðum hluta af endurvinnslukostnaði verkfæra.
DFM endurskoðun okkar flaggar drögum-tengdra áhættu áður en tilboð í verkfæri lýkur. Það sem þú færð er merkt-útgáfa af rúmfræðinni þinni með sérstökum drögum sem skráð eru á hverju mikilvægu yfirborði, kross-vísað við rýrnunarsnið efnisins þíns og tilgreinda áferðarkóða (SPI, VDI eða Mold-Tech). Þetta er ekki almennur gátlisti. Það er skjal sem þú getur afhent verkfræðingateyminu þínu beint sem sýnir nákvæmlega hvar núverandi hönnun þín mun valda útkastunarvandamálum og hvaða horn leysir hvert og eitt.
Fyrir há-rýrnunarefni eins og PP líkönum við losunarkraftssniðið með því að nota Mold Flow uppgerð og auðkennum hvar staðlað drög duga ekki. Fyrir hluta sem krefjast næstum-núll drög, metum við valkosti snemma:samanbrjótanlegum kjarnameð skýrum skjölum um vitnamerkin sem þau skilja eftir, valmöguleika fyrir efnisskipti eða eftir-mótavinnslu. Hver leið hefur kostnaðar- og tímalínuáhrif betur rædd á tilvitnunarstigi en uppgötvaðist í fyrstu grein.
Einfalt próf fyrir núverandi birgjasamband þitt: ef þú hleður upp CAD-skrá og færð verð án DFM-skýrslu, munu vandamál með horndrög koma upp á yfirborðið við fyrstu greinarskoðun. Þá hefur þú skuldbundið þig til að nota tæki sem gæti þurft að breyta eða skipta út.
Þegar núll uppkast birtist í kröfum þínum
Verkfræðiteymi biðja stundum umnúll drögaf hagnýtum ástæðum. Þessar beiðnir eru ekki sjálfkrafa óeðlilegar, en þær krefjast athugunar umfram það að haka við hagkvæmnisreit.
Núll-dróguhólkur með O-hring innsigli stendur frammi fyrir grundvallarágreiningi: drátturinn sem þarf til hreins útkasts getur komið í veg fyrir innsiglið. Við unnum að PP strokka forriti þar sem jafnvel 0,2 gráður hefðu komið í veg fyrir að O-hringurinn sæti rétt. Lausnin krafðist efnisskipta og sérhæfðrar útkaststíma, verulega flóknari en venjuleg verkfæri en hægt er að ná með réttri skipulagningu fyrirfram.
Þegar birgir samþykkir að núllstilla drög án þess að leggja fram valkosti, gæti hann einfaldlega verið að fresta vandamáli til framleiðslugólfsins. Við skrifum málamiðlanir á tilboðsstigi: munur á verkfærakostnaði á milli núllsins og 0,5 gráðu er venjulega 40-70% og við sýnum þér nákvæmlega hvaðan sá kostnaður kemur. Þú ákveður með tölur fyrir framan þig.
Fyrir teymi sem vinna að áferðarmiklum-yfirborðsverkefnum, mikilli-rýrnunarefnum eða frumgerð-í-framleiðslu, hlaðið upp CAD-skránum þínum og við munum skila DFM endurgjöf innan 24 klukkustunda sem sýnir nákvæmlega hvar drögin þín standa.