





Hvað er margvíslegt?
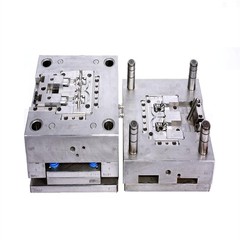
Í síðasta mánuði hringdi strákur í mig um mót sem hann keypti frá Kína. Sextán hola hettumót. Fallegt verk að utan. Hann kveikir í því og sex holrúm fyllast ekki. Skoðaði stútana, skoðaði hliðin, allt leit vel út. Dró greinina út og fann vandamálið. Rásirnar sem fóru að þessum sex dropum voru boraðar á 5 mm. Hinir tíu voru á 8 mm. Sá sem smíðaði greinina greip bara ranga borann hálfa leið og enginn náði honum.
Það er það sem margvíslegt gerir. Það er dreifingarblokkin. Plast kemur í einu gati, fer út úr mörgum holum. Skrúfaðu það upp og ekkert virkar rétt.

Hlutinn sem enginn talar um
Krakkar eyða eilífu í að velja stútráð og hliðarstíl. Þeir munu rífast um lokahlið á móti hitahliðum þar til þú vilt ganga út úr herberginu. En margvíslegan sem situr á milli alls þess?
"Láttu þetta bara virka."
Ég hef heyrt það frá verkfræðingum oftar en ég get talið.
Fjölgrein er blokk úr verkfærastáli með göt boruð í gegnum það. Það er það. H13 aðallega. Götin tengja sprue bushinginn þinn við stútdropana þína. Hitari halda stálinu heitu þannig að plastið helst bráðnað á meðan það fer í gegnum. Einfalt.
Nema þegar svo er ekki.
Rásirnar inni verða að vera í réttri stærð fyrir skotþyngd þína. Of lítið og þú ert að berjast gegn þrýstingsfalli alla leiðina. Of stórt og efni situr of lengi inni, eldar, breytist í rusl. Ég rak læknisstörf fyrir mörgum árum þar sem við fengum sífellt svarta bletti í glærum PC hlutum. Gerði alla brjálaða í tvær vikur. Í ljós kom að fyrri birgir sprautumótunargreinanna hafði ofstærð rásirnar fyrir „betra flæði“. Efni var niðurlægjandi í aukadvalartímanum.
Skipti yfir í rétta stóra dreifibúnað frá Incoe og vandamálið hvarf á einni nóttu.
Hot Runner Fólk hefur skoðanir
Talaðu við Mould-Masters gaur og hann mun segja þér að utanaðkomandi hitaveitur séu eina leiðin til að fara. Hylkishitarar að utan, hiti leiðir inn. Hreinsaðu flæðisrásir án hindrunar.
Talaðu við gamlan Husky gaur og hann mun sverja sig við innri upphitun. Hitari rétt í bræðslustraumnum. Hraðari viðbrögð. Betri stjórn.
Þeir hafa báðir rétt fyrir sér. Þeir hafa báðir rangt fyrir sér. Fer eftir því hvað þú ert að keyra.
Ég kýs ytri upphitun fyrir flesta vinnu. Minna að fara úrskeiðis inni í flæðisbrautinni. En ég hef séð innri hitakerfi keyra í mörg ár án vandræða á réttum forritum. Þunnur veggur umbúðir, hraðar lotur, efni sem hugsar ekki um smá auka klippingu. Sérhver almennilegur birgir fyrir heitt hlaupara með sprautumótun hefur báða stíla. Veldu byggt á ferli þínu, ekki því sem einhver sölumaður er að ýta undir þann ársfjórðung.

Forhlaða mun bíta þig
Hér er hluturinn sem fær fólk. Stál þenst út þegar þú hitar það. Fjölgrein sem er 600 mm á breidd við stofuhita gæti verið 601,5 mm við ganghita. Hljómar ekki mikið fyrr en þú áttar þig á því að öll innsiglin þín eru háð þeirri stækkun.
Greinið boltar niður í miðju þess. Þegar það hitnar vex það út frá miðpunktinum. Stútarnir sitja í vösum í mótaplötunum. Við stofuhita er bil á milli framhliðar og stútaxlar. Hitaðu allt og það bil lokast. Greinið ýtir á móti stútunum. Málm við málm innsigli. Ekkert plast lekur út.
Fáðu bilið rangt kalt og þú ert í vandræðum. Ég vann með söluaðila sprautumótunarverkfæra í Ohio sem smíðaði falleg mót en hélt áfram að klúðra margvíslegum forhleðsluútreikningum. Mót myndu koma inn, þú myndir hita þau upp og plast myndi leka út um allt vegna þess að dreifikerfið snerti ekki stútana. Eða hið gagnstæða vandamál-of þétt kalt, hlutir hitna og þú ert að mylja stútsæti.
Synventive birtir forhleðsluforskriftir fyrir öll sín kerfi. Það gera líka Mould-meistarar. Lestu handbókina. Gerðu stærðfræðina. Athugaðu það tvisvar.
Stáleinkunnir
H13 sinnir flestum störfum. Það er það sem allir nota. Þolir hitauppstreymi, vélar vel, sanngjarn kostnaður.
En ef þú ert að keyra PVC eða eitthvað með logavarnarefni mun H13 tærast. Ég hef séð margvísleg efni koma út eins og svissneskur ostur eftir átján mánuði í FR-ABS starfi. Farðu með 420 ryðfríu eða S136 fyrir allt sem er ætandi. Kostar meira fyrirfram. Sparar peninga til langs tíma.
Eitt sem ég lærði á erfiðan hátt-ef þú ert að fá greinarhluta frá framleiðanda sprautumótaíhluta erlendis skaltu staðfesta stáleinkunnina. Fáðu vottorð. Ég hef séð "H13" greinar sem voru greinilega ekki H13 miðað við hversu hratt þau slitnuðu.
Rásir og flæði
Innri rásirnar fá byssu-boraðar og síðan slípaðar. Ætti að vera slétt eins og gler þarna inni. Allir grófir blettir verða staðir þar sem efni hangir upp. Litabreytingar taka að eilífu. Gamalt niðurbrotið efni flagnar og mengar hluta.
Þvermál rásar skiptir meira máli en flestir gera sér grein fyrir. Strákarnir sem gera húfur og lokun keyra litlar rásir, kannski 6-8mm. Bíladót með stórum skotum þarf stærri rásir, 12mm, 14mm, stundum fleiri. Viðgerðarþjónustan þín fyrir sprautumótunarmót getur sagt þér hryllingssögur um margvíslega greinargerð sem var rangt tilgreind fyrir forritið og rann aldrei rétt.
Flæðijafnvægi er hitt verkið. Í náttúrulega jafnvægisgrein eru allar rásir jafn langar frá inntaki til hvers dropa. Plast kemst í hvert holrými á sama tíma, sama hitastig, sama þrýsting. Ójafnvægar dreifistöðvar hafa sumar rásir lengri en aðrar. Þú getur látið þá virka með hitastillingum en það er alltaf málamiðlun.

Þegar efni brotnar
Hitari deyja. Hitaeiningar reka. Það gerist.
- Hitarar í tveggja-vaktabúð gætu endað í tvö ár, kannski þrjú. Innri hitari minna. Geymið varahluti. Þegar svæði fer niður viltu ekki bíða í þrjár vikur eftir hlutum.
- Aflestrar hitaeininga svífa með tímanum. Stýringin segir 450 gráður F en raunverulegt stál gæti verið 430 gráður F eða 470 gráður F. Einu sinni á ári dragðu TCs og athugaðu þau gegn þekktri tilvísun. Ódýrar tryggingar.
Mjög slæmu bilanir eru flæðirásarvandamál. Slit, tæring, sprungur. Ef þú ert að keyra slípiefni-glerfyllt, steinefnafyllt-skoðaðu rásirnar við meiriháttar viðhald. Borescope virkar. Það sama á við um að toga í sundur og senda það til skoðunar. Ef þú grípur í klæðnað snemma þýðir það að þú getur fengið rásir sléttaðar eða endurfúsaðar. Bíddu of lengi og þú ert að kaupa nýtt dreifikerfi.
Ábendingar um kaup
Staðlað dreifikerfi annast venjuleg störf. Fjórir dropar, átta dropar, algengar stillingar. Birgir þinn dregur einn úr hillunni, sendir hann út, búinn.
Sérsmíði tekur tíma. Skrítið bil milli hola, hornfall, ventlahliðarkerfi, staflamót. Mynd sex til tíu vikna afgreiðslutíma fyrir sérsniðna margvíslega vinnu. Ekki komast að því að þú þarft einn mánuði áður en mótið þitt á að senda.
Og fáðu skjölin. Rásastærðir, hitaraforskriftir, staðsetningar hitaeininga, forhleðslukröfur, stálvottorð. Þú munt þurfa allt á endanum. Verslanir sem reka vandræði-lausar í mörg ár eru þær sem halda góðu gögnum.