

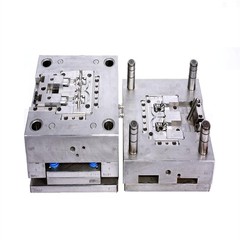




Mölunarforrit í mygluframleiðslu fyrir plast innspýtingarmótun
Milling Technology gegnir grundvallarhlutverki við framleiðslu á mótum sem notuð eru til að sprauta mótun plasts og bjóða upp á fjölhæfar lausnir til að búa til nákvæma íhluti sem móta vörurnar sem við notum daglega. Umfangsmikil notkun malunarferla við framleiðslu í mygluhluta nær yfir vinnslu plans, holukerfisvinnslu, flókna vinnslu á sniðinu, flókinn staðbundna yfirborðsvinnslu og skurðaðgerðir á gróp. Þessar getu gera malun mest notaða vinnslutækni við framleiðslu á myglu íhlutum til að sprauta mótun plastiðnaðar um allan heim.
Að skilja mölunarbúnað og rekstur
Mölunaraðgerðir eru framkvæmdar á mölunarvélum með sérhæfðum skurðartækjum sem kallast malunarskúra. Meðan á vinnsluferlinu stendur, framkvæmir malunarskútinn aðal snúningshreyfingu á meðan vinnuhlutinn keyrir fóðurhreyfinguna miðað við skútu. Svið mölunarvélar sem eru í boði fyrir mygluframleiðslu innihalda lóðréttar malunarvélar, lárétta malunarvélar, gantrymölunarvélar og verkfærafjölda, þar sem lóðréttar malunarvélar eru sérstaklega algengar í innspýtingarmótun á framleiðslu á plasti moldaframleiðslu.
Vinnuhlutinn klemmakerfi á malunarvélar vinnubúnaðar nota ýmsar aðferðir þar á meðal flat - kjálka, snúningsverkefni og alhliða flokkunarhausar. Fyrir stærri vinnuhluta sem oft er að finna í innspýtingarmótun á plastforritum, veita segulmagnaðir chucks árangursríkar festingarlausnir. Val á viðeigandi malunarskúrum fer eftir sérstökum vinnslukröfum, með mismunandi skútuhönnun sem er fínstillt fyrir ýmsa mygluaðgerðir.
Hefðbundnar mölunarvélar búnar með fjölbreyttum skútustillingum geta tekist að vélar lárétta yfirborð, lóðrétt yfirborð, hneigðir fletir, stigið yfirborð, hægri - horn gróp, t - lagað gróp og dovetail snoves nauðsynleg til að sprauta mótun á plastic mold smíði. Þrátt fyrir að boginn yfirborðsmölun þarf venjulega CNC -malunarvélar til að ná sem bestum árangri, eru hefðbundnar vélar áfram mikilvægar fyrir margar staðlaðar aðgerðir.

Milling Machine getu
Multi - tannhönnun gerir kleift að fá hærri skurðarhraða
Nákvæmni stig á bilinu IT7 til IT9
Ójöfnur á yfirborði milli RA=1.6 til 6,3μm
Hentar til að grófa, hálf - klára og klára
Ósamfelld skurðaðgerð dregur úr slit á verkfærum
Multi - tönn hönnun malunarskúra gerir kleift að gera margar skurðarbrúnir kleift að taka þátt samtímis meðan á skurðarferlinu stendur. Þetta einkenni, ásamt framlengdu heildarlengdinni, gerir kleift að fá hærri mölunarhraða og stærri skurðarbreytur, sem leiðir til skilvirkni yfirmeðferðar úr málmi. Þar af leiðandi sýna mölunaraðgerðir framúrskarandi framleiðni við innspýtingarmótun á framleiðsluumhverfi í plasti.
Umfangsmikið fjölbreytni malunarskera sem til er veitir víðtæka vinnslugetu sem skiptir sköpum fyrir moldagerð. Hefðbundin mölunaraðgerðir ná venjulega nákvæmni stigum á bilinu IT7 til IT9, með yfirborðsgildum milli RA=1.6 til 6,3μm. Þessar forskriftir gera mölun hentug fyrir grófa vinnslu, hálf - frágang og frágangsaðgerðir sem krafist er í sprautu mótun á framleiðslu plastverkfæra.
Hver fremstur í malandi skútu upplifir ósamfellda skurðaraðgerð, með takmörkuðum snertitíma milli fremstu röð og vinnustykki. Verulegt magn skútu líkamans veitir hagstæðar kælingarskilyrði, sem stuðlar að minni slit á verkfærum og útbreiddum skútulífi. Þetta einkenni reynist sérstaklega hagstætt í krefjandi umhverfi sprautu mótun á framleiðslu á plasti mold, þar sem langlífi verkfæra hefur bein áhrif á framleiðslukostnað.
Við mölunaraðgerðir er fjöldi skurðarbrúnanna samtímis breytilegur stöðugt og hver fremstur upplifir að breyta flísþykkt. Þessi afbrigði leiða til sveiflukenndra skurðarafls sem geta framkallað titring á milli vinnuhlutans og skurðarbrúnanna. Slík kraftmikil skilyrði takmarka mögulega skurðarhraða og hafa áhrif á loka gæði vélaðra íhluta sem notaðir eru við sprautu mótun plastforrits.
Jaðarmölun
Lóðrétt yfirborðsmölun notar sívalur skúta við útlæga mölunaraðgerðir. Þessi aðferð er sérstaklega árangursrík til að búa til lóðrétta fleti, gróp og snið með mikilli nákvæmni. Ásinn á skútu er áfram samsíða yfirborði vinnustykkisins, sem gerir kleift að ná nákvæmri dýptarstjórnun og stöðugu yfirborði.
Andlitsmölun
Lárétt fletir nota andlitsmyllur eða endaverksmiðjur til andlitsmörnu. Andlitsmölun grípur fleiri tennur samtímis, upplifir minni flísþykkt og heldur stærri snertissvæðum. Andlitsmolar fella þurrkatennur sem veita yfirborðsgerð og auka gæði véla yfirborðs sem eru mikilvægir fyrir mygluíhluti.
Lóðrétt malun í framleiðslu mygluhluta
Innan hefðbundinna malunaraðgerða fyrir mygluíhluti táknar lóðrétt mölun á lóðréttum malunarvélum og alhliða verkfæramiðlunarvélum mest beittu tækni. Gróft vinnsla á auðum hlutum og plötu - tegundar íhlutir notar stundum lárétta mölunarvélar og gantrymilunarvélar. Útbreidd samþykkt venjulegs moldsbasa við innspýtingarmótun á plasti hefur dregið verulega úr vinnslukröfum fyrir sniðmát íhluta.
Þar af leiðandi þjóna hefðbundnar mölunarvélar fyrst og fremst grófar vinnsluaðgerðir eða vinnslusvæði með í meðallagi nákvæmni kröfum. Þróun mölunartækni heldur áfram að komast áfram samhliða þróun í sprautu mótun plastframleiðslu. Nútíma malarmiðstöðvar fela í sér háþróaða eiginleika eins og hátt - hraða snælda, sjálfvirkar verkfæraskipti og háþróuð kælikerfi sem auka bæði framleiðni og nákvæmni. Þessar tæknilegar endurbætur gagnast beint framleiðslu flókinna mygluhluta sem þarf til að móta nútíma innspýtingarmótun á plastforritum.

Hagnýt dæmi um mölunarforrit
Hliðarkjarninn - togbúnað í innspýtingarmótun plastmóts þurfa rennihluta til að ná hliðarhreyfingu fyrir kjarnaútdrátt. Þessi virkni krefst rennibrauta sem starfa innan þversniðs rennibrautar. Þessar gróp samanstanda venjulega af planar yfirborðum sem krefjast mikillar slitþols og ójöfnunargilda á yfirborði.
Til að tryggja fullnægjandi slitþol meðan lágmarka vinnslu og flækjustig samsetningar, rennur framleiðendur sjaldan á myndargrómum beint í sniðmát. Í staðinn búa þeir til rétthyrndar rifa í sniðmátum og festa rennibrautarþrýstingsblokkir innan þessara raufar með skrúfum og mynda leiðarljós fyrir hreyfingu rennibrautar. Báðir rennibrautarþrýstingsblokkir og rennibrautir eru mikilvægir íhlutir innan hliðarskilnaðar og kjarna - togbúnaðar sem eru nauðsynlegir til að sprauta mótun plastrekta.
Dæmigerð rennibrautarþrýstingsblokk sýnir tiltölulega einfalda uppbyggingu, sem mælir 40mm × 15mm × 10mm í grunn hexahedralformi sínu, sem inniheldur tvö Countersunk í gegnum - göt fyrir festingarskrúfur. Þrátt fyrir uppbyggingu einfaldleika þess, sem samanstendur fyrst og fremst af flatum flötum og holueiginleikum, krefst hluti íhlutans mikillar nákvæmni við pörunarfleti við rennibrautir ásamt ströngum hörkuþörfum.
Framleiðsluferli
- Gróft mölun til að búa til sexhyrnd form
- Hálf - klára mölun fyrir nákvæmni yfirborð
- Bora countersunk skrúfugöt
- Hitameðferð til að ná tilgreindri hörku
- Yfirborðsmala fyrir víddar nákvæmni
Gæðakröfur
Mikil nákvæmni á pörunarflötum
Ójöfnur í lágu yfirborði
Strangar forskriftir hörku
Strangar skoðanir á gæðaeftirliti
Nákvæmar kröfur um rennibrautarþrýstingsblokkir ná út fyrir grunnvíddar nákvæmni. Yfirborðsgæði hafa bein áhrif á sléttan rekstur rennibrautar við innspýtingarmótun framleiðslu á plasti. Ófullnægjandi yfirborðsgæði geta leitt til ótímabæra slits, aukins núnings og hugsanlegs mygluskemmda við hátt - rúmmálframleiðslu. Þess vegna innleiða framleiðendur strangar gæðaeftirlitsráðstafanir í öllu vinnsluferlinu, þar með talið millistig skoðana og endanleg sannprófun með því að nota hnitamælingarvélar.
Rennistöðvarmölunaraðgerðir

Lykilvinnslustig
Gróft og hálf - klára malun á fölsuðum eyðurnar
Vinnsla ávöl rétthyrnd vasi fyrir hliðarkjarna
Borun og leiðinleg hornleiðbeiningar um stoð
Hitameðferð og nákvæmni mala
Lappa fyrir loka yfirborðsáferð
Rennibrautir samanstanda venjulega fast mannvirki sem samanstendur af planar og sívalur yfirborð, með háu - nákvæmni halla fleti og leiðbeina vinnandi flötum með ströngum þolkröfum. Þegar hliðarkjarna - togbúnað samlagast rennihönnun, eru íhlutirnir að auki með hliðarmyndunarflötum. Vélrænni vinnslan verður að tryggja víddar nákvæmni en viðhalda nákvæmum gagnkvæmum þolmörkum og ná lágu ójöfnur gildi sem eru nauðsynleg fyrir áreiðanlega notkun við innspýtingarmótun plastforrita.
Hugleiddu rennibraut sem felur í sér hornhitaða stoðhol eins og sýnt er í dæmigerðri mygluhönnun. Vinnuferlið verður fyrst og fremst að tryggja vinnslunákvæmni og ójöfnur á yfirborði ýmissa flugvéla, ásamt stöðu nákvæmni og víddarkröfum á ávölum rétthyrndum vasa til að tryggja hliðarkjarna. Þrátt fyrir að kröfur um stoðholuholi víddar hola haldi áfram í meðallagi vegna stærri vinnuúthreinsunar með hinni hornleiðbeiningarstólpi, felur aðalmarkmiðið í sér að tryggja kjarna - sem dregur hreyfingu á bak við opnunarhreyfingu molds.
Að ná þessari virkni kröfu krefst mikillar stöðu nákvæmni fyrir hornhitunarstólpuna við vinnslu. Hönnunin krefst rennibrautar milli innri holu yfirborðs hinnar stoðsegluhols og ytri sívalnings yfirborðs hornhitaða stoðarinnar. Þar af leiðandi krefst innra yfirborðs yfirburða ójöfnunareinkenni og hækkað hörku.
Rennibrautir gangast undir slökkt á hitameðferð, fylgt eftir með innra holu mala til að leiðrétta hitameðferð - framkallaði röskun og draga úr ójöfnur á yfirborði. Aðrar vinnsluaðferðir fela í sér vír EDM fyrir hornleiðbeiningar um stoðgöt, sem krefjast fyrir - borun vírþráðarholna fyrir hitameðferð, fylgt eftir með vírskurðaraðgerðum eftir núverandi umfang.
Byggt á kröfum um rennibraut og hagnýtur greining, þá nær vinnsluflæðið yfir nokkur mikilvæg stig. Upphafleg aðgerð felur í sér grófa og hálf - klára mölun fölsuðra eyður til að koma á ytri rúmfræði rennibrautar. Í kjölfarið skapar vinnsla ávölum rétthyrndum vasa til að festa hliðarkjarna. Ferlið heldur áfram með borun og leiðinlegri (eða malun) af hornleiðbeiningum stoðholum, fylgt eftir með vorholum og tveimur skrúfugötum sem eru gerðar að tilgreindum víddum. Post - Hitameðferðaraðgerðir fela í sér mala efri og neðri flugvélar, rennileiðbeiningar, hliðarflöt, enda andlit og hneigðir fletir að nauðsynlegum málum. Endanleg aðgerð felur í sér að smella hornleiðbeiningar um stoð til að ná tilgreindum ójöfnur á yfirborði sem eru mikilvægar fyrir innspýtingarmótun á plastmótvirkni.
Flækjustig vinnslu rennibrautar endurspeglar krefjandi kröfur um nútíma sprautu mótun plastframleiðslu. Hvert yfirborð verður að mæta sérstökum vikmörkum til að tryggja rétta mygluaðgerð í gegnum þúsundir eða milljónir framleiðslulotu. Ítarleg framleiðsluaðstaða notar Multi - Axis CNC vinnslustöðvar til að lágmarka uppsetningarbreytingar og viðhalda staðsetningarnákvæmni yfir marga eiginleika. Þessi aðferð dregur úr uppsöfnuðum villum og tryggir stöðuga gæði í háum - rúmmálsframleiðsluumhverfi.
Framleiðsluferli Wedge Block

Fleygblokk virka
Wedge blokkir læsa hliðarkjarna - draga rennibrautir við lokaðar moldaðstæður og koma í veg fyrir rennilás meðan á mótun stendur.
Hneigð yfirborðshornar þeirra fara venjulega yfir hornhorns stoðhorn eftir 2 gráðu til 3 gráðu og tryggja jákvæða læsingaraðgerð meðan á innspýtingarmótun stendur.
Fleygblokkir virka til að læsa hliðarkjarna - draga rennibrautir við lokaðar moldaðstæður og koma í veg fyrir rennilás meðan á mótun ferli stóð við innspýtingarmótun á plastaðgerðum. Hneigð yfirborðshornar þeirra fara venjulega yfir hornleiðbeiningarstólphorn eftir 2 gráðu til 3 gráðu, sem tryggir jákvæða læsingaraðgerð. Fulltrúi Wedge Block hönnun er með staðsetningu í gegnum rétthyrndan yfirmann með tveimur chamfers sem taka þátt sem samsvarar - rifa og leifum í sniðmátinu, fest með tveimur skrúfum fyrir stífan festingu.
Wedge Block sniðið, að undanskildum festingunni Holeing Hole og skrúfugötunum, samanstendur alfarið af sléttum flötum. Frá rúmfræðilegu sjónarhorni geta mölunaraðgerðir algjörlega framkvæmt framleiðslu íhluta. Þrátt fyrir augljósan einfaldleika, er malunarferlið með áskorunum sem fela í sér margar uppsetningar sem flækja framleiðslu. Að auki auka strangar kröfur um hörku fyrir fleygblokkir enn frekar vinnslu flækjustig.
Wedge Block Processing Parallels Slider Framleiðsluverkflæði. Upphafleg aðgerð felur í sér grófa og hálf - klára mölun fölsuðra eyðurs til að koma á ytri fleygblokk rúmfræði. Meðan á þessum aðgerðum stendur, halda yfirfleti yfirmanns, lóðréttum flötum að framan og aftan, hneigðum flötum og hliðarflötum, á meðan önnur svæði ná endanlegum víddum með mölun. Síðari aðgerðir fela í sér boranir og leiðinlegar (eða mölun) hornleiðbeiningar um festingarholur og tvö skrúfugöt að tilgreindum víddum. Í kjölfar hitameðferðar klára malaaðgerðir yfirstjóra efri flugvélar, hliðarflöt, lóðrétta fleti að framan og aftan og hneigð yfirborð að nauðsynlegum víddum. Endanleg högg á hornleiðbeiningar stoðholur ná íhlutum sem eru nauðsynlegar til að sprauta mótun á afköstum plastsins.
Háþróaðar malunaráætlanir fyrir flókna mygluhluta
Nútíma sprautu mótun plasts krefst sífellt háþróaðri mygluhönnunar sem inniheldur flóknar kælingarrásir, samræmi kælikerfi og flókinn rúmfræði. Þessar kröfur ýta malunartækni í átt að þróaðri aðferðum, þar með talið háu - hraða vinnslu, trochoidal mölun og aðlagandi hreinsunartækni.
High - hraða vinnsla
Að starfa á snælduhraða yfir 20.000 snúninga á mínútu, sem gerir kleift að fjarlægja skilvirkt efni en viðhalda yfirburði yfirborðs lýkur mikilvægum fyrir sjón - gæða mótaða hluti sem notaðir eru í innspýtingarmótun.
Trookoidal Milling
Sérstaklega árangursríkt fyrir djúp holavinnslu sem er algeng í mygluframleiðslu. Þessi tækni notar hringlaga verkfæraslóða sem viðhalda stöðugu flísarálagi, dregur úr slit á verkfærum og gerir kleift að dýpra niðurskurð.
Aðlögunartækni
Aðlagar skurðarbreytur með virkum hætti á tafarlausri þátttöku efnisins, hámarkar fjarlægingarhlutfall en verndar verkfæri gegn óhóflegu álagi, tilvalið fyrir flóknar rúmfræði.

Til að sprauta mótun á plastforritum sem krefjast djúpra rifbeina eða þunna veggja veitir aðlagandi hreinsun stjórn sem nauðsynleg er til að ná krefjandi rúmfræði án þess að sveigja eða brjóta verkfæri. Samræmd verkfæri sem myndast í veg fyrir að skyndilegir toppar sem gætu skaðað dýr skurðartæki eða málamiðlun víddar nákvæmni. Þessar háþróuðu aðferðir hafa gjörbylt mygluframleiðslu, sem gerir kleift að framleiða flóknar rúmfræði sem áður voru ómögulegar eða efnahagslega óframkvæmanlegar.
Yfirborðsáferð og frágangsaðgerðir
Fyrir utan grunngeðferð, stuðla malunaraðgerðir verulega að kröfum um áferð á yfirborðinu við innspýtingarmótun á plastmótum. Áferð yfirborðs eykur fagurfræði hluta, bætt gripseinkenni og getur dulið minniháttar yfirborðs ófullkomleika í mótuðum afurðum. Sérhæfður bolti - End Mills Búðu til stjórnað yfirborðsmynstur, allt frá einföldum línulegum áferð til flókinna þriggja- víddarmynstra sem myndi reynast ómögulegt með hefðbundnum frágangsaðferðum.
Ekki er hægt að ofmeta sambandið milli malaðs yfirborðsgæða og lokahluta í sprautu mótun plastefna. Yfirborðs óreglu flytur beint yfir í mótaða hluta og getur hugsanlega valdið höfnun á öllu framleiðsluhlaupum. Þess vegna að klára aðgerðir
Í kjölfar grófa mölunar er mikilvægt mikilvægi. Semi - frágangur Færir fjarlægja hörpuskelamerki úr grófri vinnslu en viðhalda nægu efni til loka klára. Þessar millistarfsemi koma grunn að því að ná fram frágangi spegils með síðari fægingaraðgerðum.
Framsæknar frágangsaðferðir nota lækkandi skref - yfir vegalengdir og fínni skurðarbreytur til að betrumbæta smám saman yfirborðsgæði. Þessi aðferð reynist sérstaklega mikilvæg fyrir sjónmót sem notuð eru við sprautu mótun á framleiðslu plastlinsu, þar sem yfirborðsfrávik sem mæld eru í nanómetrum geta haft áhrif á sjónárangur. Háþróaður CAM hugbúnaður reiknar út ákjósanlegar verkfæraleiðir sem lágmarka yfirborðsfrávik en viðhalda hæfilegum vinnslutíma.


Samþætting við aðra framleiðsluferla
Malunaraðgerðir eru sjaldan til í einangrun innan sprautu mótun á verkflæði í plasti moldaframleiðslu. Árangursrík myglaframleiðsla krefst óaðfinnanlegrar samþættingar milli mölunar, beygju, mala, EDM og samsetningaraðgerða. Þessi samþætting krefst vandaðrar ferlisskipulags til að tryggja víddar samræmi milli mismunandi framleiðsluaðferða.
Dæmigert verkflæði mygluframleiðslu
Efnislegur undirbúningur
Val og undirbúningur mold grunnefna, venjulega verkfærastál með viðeigandi hörkueinkenni
Gróft mölun
Upphafleg mótun mygla íhluta með áherslu á efnishraða efnisins og koma á grunn rúmfræði
Hitameðferð
Stjórnað upphitunar- og kælingarferli til að ná tilætluðum hörku og eiginleikum
Klára mölun
Nákvæmni vinnsluaðgerðir til að ná endanlegum víddum og yfirborðseinkennum
Mala & EDM
Lokaúrgangur og nákvæmni lögun sköpun með sérhæfðum búnaði
Samsetning og prófun
Íhluta samsetning, sannprófun á jöfnun og virkni prófun fyrir dreifingu
Til dæmis þjóna viðmiðunarflöt sem komið var á við upphafsmölunaraðgerðir sem dagskrár fyrir síðari mala eða EDM aðgerðir og viðhalda rúmfræðilegum samskiptum sem eru mikilvægar fyrir mygluvirkni. Samræmingin á milli grófa mölunar og hitameðferðar felur í sér sérstakar áskoranir í mygluframleiðslu. Efni fjarlægð við grófa mölun veldur afgangsálagi sem getur valdið röskun meðan á hitameðferð stendur.
Nútíma framleiðsluaðstaða samþykkir í auknum mæli samþættar framleiðslufrumur sem sameina marga ferla innan stakra uppsetningar. Þessi kerfi gera kleift að vinna flókna myglu íhluta án þess að meðhöndla millistig, draga úr stöðuskekkjum og bæta skilvirkni. Til inndælingarmótunar á plastforritum sem krefjast sérstakrar nákvæmni reynast slíkar samþættar aðferðir nauðsynlegar til að viðhalda samkeppnislegum kostum á heimsmörkuðum.
Gæðaeftirlit og mælingarsjónarmið

Lykilmælingartækni
Samræma mælivélar (CMM)
3D mæling á flóknum rúmfræði með míkron - stig nákvæmni
Ljósfræðilegu snið
Non - snertiflöt ójöfnur og mæling á landslagi
Í - ferli
Raunverulegt - tímavíddar staðfesting við vinnsluaðgerðir
Tölfræðileg ferlieftirlit
Eftirlit og greining á framleiðsluferlum fyrir samræmi
Að tryggja malunarnákvæmni til að sprauta mótun á plastmót íhlutum krefst alhliða gæðaeftirlits allan framleiðsluferla. Í - ferli mælingum með því að nota Touch Probes sem eru samþættir með mölunarvélum gera kleift að raunveruleg - sannreyna mikilvægar víddir. Þessi kerfi bæta sjálfkrafa fyrir slit á verkfærum og hitauppstreymi og viðhalda víddarstöðugleika yfir útbreiddar framleiðslu.
Post - ferli Skoðun notar hnitamælingarvélar sem geta sannreynt flókin þrjú - víddar rúmfræði gegn CAD líkönum. Til að sprauta mótun plastmóts sem innihalda marga íhluti, tryggja þessar mælingar rétta samsetningu og virkni. Tölfræðilegar aðferðir við stjórnunarferli fylgjast með víddarþróun, sem gerir kleift fyrirbyggjandi aðlögun áður en hlutar fara yfir þolmörk.
Mæling á yfirborðsáferð sýnir einstök viðfangsefni í mygluframleiðslu. Hefðbundnar snertingaraðferðir hætta á að skemma fágaða fleti, en ekki - snertingaraðferðir veita skjótan, ekki- eyðileggjandi greiningu. Þessi kerfi mynda ítarleg yfirborðskort sem draga fram svæði sem krefjast viðbótar frágangs og hagræða í endurtekningarferli við að ná tilgreindum yfirborðseiginleikum sem eru nauðsynlegir til að sprauta mótun á plastforritum.
Umburðarlyndi
Mótaríhlutir þurfa venjulega víddarþol á bilinu ± 0,01 mm til ± 0,005mm fyrir mikilvæga eiginleika. Staðaþol milli pörunarþátta eru oft tilgreind við minna en 0,02 mm til að tryggja rétta virkni meðan á inndælingarmótun er. Þessi þéttu vikmörk þurfa strangar gæðaeftirlitsferli og háþróaða mælitækni í gegnum framleiðsluflæðið.
Efnahagsleg sjónarmið í mölunaraðgerðum
Hagfræði mölunarrekstrar hafa veruleg áhrif á heildarkostnað við innspýtingarmótun á framleiðslu á plasti mold. Að skera úr vali á verkfærum kemur jafnvægi á upphafskostnað gegn verkfæralífi og framleiðni. Þrátt fyrir að úrvals karbíð eða keramikverkfæri skipi hærra verð, réttlæta langvarandi líf þeirra og yfirburða skurðarbreytur oft fjárfestinguna með minni tíma og bættum gæðum að hluta.
Hagræðingarþættir kostnaðar
Ákjósanlegar skurðarbreytur jafnvægishraði og verkfæralíf
Hagræðing verkfæra til að lágmarka vinnslutíma
Efnival byggt á flækjustigi mygla og framleiðslumagni
Val á vélum sem samsvarar margbreytileika og þola kröfum
Uppsetning tímaminnkunar með mát innréttingarkerfi
Fyrirbyggjandi viðhald til að lágmarka ótímabæran tíma í miðbæ
Framleiðsluaukningaraðferðir
High - Hraða vinnsla fyrir minni hringrásartíma
Multi - ás vinnsla til að ljúka hlutum í færri uppsetningum
Sjálfvirk tól sem breytist fyrir eftirlitsaðstoð
Háþróaður CAM hugbúnaður til að hámarka verkfæri
Raunverulegt - tímaskekkja til að koma í veg fyrir rusl
Just - í - tímaefni til að lágmarka birgðir
Hagræðing vélar krefst vandaðs jafnvægis milli skurðarbreytna og kröfur um gæði yfirborðs. Árásargjarn breytur draga úr vinnslutíma en geta þurft umfangsmikla frágangsaðgerðir. Aftur á móti lengja íhaldssamir breytur vinnslutíma en útrýma hugsanlega afleiddum aðgerðum. Árangursríkir framleiðendur þróa gagnagrunna sem skjalfesta ákjósanlegar breytur fyrir ýmis efni og rúmfræði sem er algeng við innspýtingarmótun plastverkfæra.
Þróunin í átt að ómannaðri vinnslu á meðan ekki var - framleiðslutími býður upp á verulegan efnahagslegan ávinning. Sjálfvirk verkfæraskipti, flísastjórnunarkerfi og aðlögunarstýring gerir kleift að auka sjálfstæð aðgerð. Fyrir háa - bindi sprautu mótun á framleiðslu á plastmótum, veita þessi möguleiki samkeppnislegan ávinning með minni launakostnaði og bættum notkunarhlutfalli véla.
Þróun í mölunartækni
Ný tækni heldur áfram að efla malunargetu til að sprauta mótun á framleiðslu á plasti mold. Hybrid vélar sem sameina aukefni og frádrætti ferla gera kleift að búa til áður ómögulegar rúmfræði. Þessi kerfi leggja efni inn á tiltekin svæði áður en hún er lokuð til lokavíddar og bjóða upp á ný hönnunarfrelsi fyrir kælingarrásir og uppbyggingu hagræðingar.
Gervi upplýsingaöflun lofar byltingarkenndum endurbótum á hagræðingu á ferlinu. Reiknirit vélanáms greina mikla gagnagrunna með vinnslubreytum og spá fyrir um ákjósanlegar stillingar fyrir nýja íhluti byggða á rúmfræðilegum líkt. Þessi kerfi betrumbæta ráðleggingar sínar stöðugt út frá raunverulegum árangri og skapa sjálf - að bæta framleiðsluferla tilvalið til að sprauta mótun plastforrits.
Sjálfbær framleiðsluátak knýr þróun lágmarks smurningar og kryógenísk kælikerfi. Þessi tækni dregur úr umhverfisáhrifum en hugsanlega bætir líf verkfæranna og yfirborðsgæði. Þegar innspýtingarmótun á plastiðnaði stendur frammi fyrir auknum umhverfisreglugerðum reynist slík þróun nauðsynleg til að viðhalda samkeppnishæfni meðan hún uppfyllir sjálfbærni markmið.
Þróunin á skurðarverkfærum heldur áfram að auka mörk sem hægt er að ná fram rúmfræði og yfirborðseiginleika. Nano - Kristallað demantarhúðun gerir kleift að vinna hertu stál án síðari hitameðferðar, einfalda verkflæði og draga úr röskun. Þessar framfarir gagnast sérstaklega innspýtingarmótun á framleiðslu á plasti mold þar sem víddarstöðugleiki er áfram í fyrirrúmi.

Ný þróun
Ai - aukin vinnsla
Aðlögunarstýring og forspárviðhald
Stafrænir tvíburar
Sýndar eftirlíkingar fyrir eftirlíkingu og hagræðingu ferla
5-ás vinnslustöðvar
Ljúktu flóknum hlutum í stökum uppsetningum
Sjálfbær vinnubrögð
Eco - vinaleg kælivökvi og orka - skilvirkar vélar