

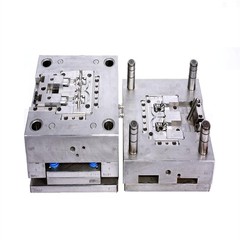




Innspýtingarmót
Innspýtingarmót tækni
Inndælingarmót táknar eitt fágaðasta verkfæri í nútíma framleiðslu og þjónar sem grunnur að fjöldaframleiðslu plastþátta í nánast öllum atvinnugreinum. Þetta nákvæmni - verkfræðilegt tæki umbreytir hráu plastefni í flókið þrjú - víddarform í gegnum vandlega stjórnað ferli við upphitun, innspýting, kælingu og útkast.
Sprautumótið sjálft samanstendur af tveimur aðalhelmingum: holahliðinni (kyrrstæðum) og kjarnahliðinni (hreyfingu), sem saman mynda neikvæða rýmið sem skilgreinir loka hluta rúmfræði.
Grundvallarreglan að baki aðgerð innspýtingarmóts felur í sér að sprauta bráðnu hitauppstreymi eða hitauppstreymi fjölliða í lokað mygluhol undir háum þrýstingi. Efnið kólnar síðan og storknar og tekur nákvæmlega lögun holunnar áður en það er kastað út sem fullunninn hluti. Þetta ferli gerir framleiðendum kleift að framleiða sömu hluta með óvenjulegri endurtekningarhæfni og víddar nákvæmni, sem gerir sprautu mótið að ómissandi tæki í nútíma framleiðslu.

Kjarnaþættir og uppbygging
Líffærafræði innspýtingarmóts leiðir í ljós mörg innbyrðis háð kerfum sem vinna í sátt. Mótstöðin, sem venjulega er smíðuð úr pre - hertu stálplötum, veitir burðarvirki. Innan þessa ramma skilgreina holrúm og kjarnainnsetningar hluta rúmfræði. Þessi innskot, oft búin til úr hertu verkfærastáli, verða að standast gríðarlegan þrýsting og hitastigsferil en viðhalda víddarstöðugleika yfir milljónir lotna.
samkeppnisforskot
Fyrirtækið framkvæmdi samkeppnisforskotsgreiningu til að bera kennsl á styrkleika þess og veikleika miðað við keppinauta sína.
Myglustöð
Veitir burðarvirki, venjulega smíðaður úr pre - hertu stálplötum með nákvæmum aðlögunaraðgerðum.
löng ábyrgð
Skilgreindu hluta rúmfræði með flóknum smáatriðum, smíðað frá hertu verkfærastáli til að standast milljónir lotna.
24H netþjónusta
Rásir bráðna plast frá stút til hola í gegnum greni, hlaupara og hlið með nákvæmri vídd.
Global Shipping
Nákvæmlega staðsettar vatnaleiðir stjórna kælingu, koma í veg fyrir stríðspage og tryggja víddarstöðugleika.
Runner kerfisins rásir bráðið plast frá stungulyfinu stungulínu til holunnar. Í kaldri innspýtingarmótinu inniheldur þetta kerfi greni, hlaupara og hlið, sem öll storkast með hverri lotu og verður að fjarlægja úr fullum hluta. Heitt hlaupakerfi viðhalda að öðrum kosti plastinu í bráðnu ástandi innan upphitaðra rásar, útrýma úrgangi en auka flækjustig sprautu mótsins og upphafsfjárfestingu.
Kælingarrásir tákna annað mikilvæga kerfi innan uppbyggingar sprautu moldsins. Þessar nákvæmlega staðsettu vatnsbrautir fjarlægja hitann úr bráðnu plastinu, stjórna kælingarhraðanum og koma í veg fyrir stríð. Hönnun kælikerfisins hefur veruleg áhrif á hringrásartíma og hluta gæði, með samsvörum kælingarrásum í kjölfar þess að hluta útlínur verða sífellt algengari í háþróaðri hönnun á innspýtingum.
Útkastkerfið tryggir áreiðanlegan hluta flutningur eftir kælingu. Þetta felur venjulega í sér ejector pinna, ermar eða plötur sem eru virkjaðar með hentunarbúnaði mótunarvélarinnar. Staðsetning og stærð ejector pinna verður að halda jafnvægi á virkum hluta fjarlægð með lágmarks sýnilegum merkjum á fullunnu vörunni. Sumar innspýtingarmótarhönnun fella flóknari útkastsaðferðir, svo sem strippplötur eða vökvakjarna dregur fyrir flóknar rúmfræði.

Milliverkun mygluhluta
Hola og kjarna röðun innan 0,002 mm umburðarlyndis
Útreikningar á þrýstikerfi hlaupakerfisins
Nálægð kælisrásar við yfirborð hluta (5-8mm dæmigert)
Dreifingargreining á útdrátt
Efnisvísindi og val
Val á efnum fyrir smíði sprautu mygla hefur bein áhrif á líf verkfæranna, gæði hluta og framleiðslu hagfræði. Verkfærastál ráða yfir framleiðslu á sprautu myglu, með P20 stál sem þjónar sem vinnuhestasvið fyrir mörg forrit. Þetta fyrir - hertu stál býður upp á góða vinnslu og fullnægjandi slitþol fyrir miðlungs framleiðslurúmmál.
Fyrir hátt - rúmmál framleiðslu eða svifrandi efni veita hert stál eins og H13 eða S7 betri slitþol. Þessi efni gangast undir hitameðferð til að ná fram hörku 48-52 HRC, lengja verulega lífsprautunarformið en krefjast sérhæfðrar vinnslutækni eins og rafmagns losunarvinnslu (EDM) fyrir flókna eiginleika.
Íhlutir á álinnsprautun bjóða upp á kosti fyrir frumgerð eða lágt - rúmmálframleiðslu. Yfirburða hitaleiðni ál flýtir fyrir kælingu en vinnsluhæfni þess dregur úr framleiðslutíma og kostnaði. Hins vegar takmarkar lægri hörku áli notkun þess í háu - klæðasvæðum sprautumótsins.
Efnissamanburðartöflu
| Efni | Hörku | Framleiðslurúmmál | Kostnaður | Leiðartími |
|---|---|---|---|---|
| P20 stál | 28-32 HRC | 100K-1M+ | Miðlungs | Miðlungs |
| H13 stál | 48-52 klst | 1M+ | High | Langur |
| Ál | 80-100 HB | 1K-100K | Lágt - miðill | Stutt |
| Beryllíum kopar | 35-45 HRC | 10K-500K | Mjög hátt | Miðlungs |
Yfirborðsmeðferðir
Yfirborðsmeðferðir auka enn frekar afköst innspýtingarmóts. Krómhúðun bætir losunareiginleika og tæringarþol, meðan nitriding eykur hörku yfirborðs án víddar röskun. Diamond - eins og kolefni (DLC) húðun veita framúrskarandi slitþol og litla núningsstuðla, sérstaklega gagnleg fyrir gler - fylltar fjölliður sem flýta fyrir slit á innspýtingum.
Krómhúðun
0,0001-0.0003 "þykkt, 65-70 HRC hörku, bætir losun og tæringarþol
Nitriding
0,002-0.010 "Dýpt tilfella, 65-70 HRC yfirborðs hörku, lágmarks röskun
DLC húðun
2-5 μm þykkt, 1500-3000 HV hörku, frábært fyrir svarfefni
Hönnunarreglur og sjónarmið
Árangursrík hönnun innspýtingarmóts krefst jafnvægis fjölmargra samkeppnisþátta. Drög að sjónarhornum auðvelda útkast hluta, með dæmigerð gildi á bilinu 0,5 til 3 gráður eftir yfirborðsáferð og rúmfræði. Ófullnægjandi drög leiða til útkastsvandamála og hugsanlegs skemmda á innspýtingum, meðan óhófleg drög geta haft áhrif á virkni hluta eða fagurfræði.

Lykilhönnunarbreytur
Drög að sjónarhornum: 0,5 gráðu til 3 gráðu dæmigert, meira fyrir áferð yfirborð
Veggþykkt: 0,8mm til 3mm ákjósanleg, með smám saman umbreytingum
RADIUS kröfur: Að lágmarki 0,5mm innri, 1 mm ytri
Undirskurð: Hámark 15% af þykkt veggsins fyrir staðalskyggnur
Gagnrýnin sjónarmið
Einsleitni á veggþykkt
Kemur í veg fyrir mismunadrif kælingarhraða sem valda stríðs og vaskamerkjum. Hönnuðurinn í sprautu myglu verður að sjá fyrir sér hvernig bráðið plast flæðir um mismunandi kross - hlutar, með því að nota flæðishermingarhugbúnað til að hámarka hliðarstöðum og spá fyrir um mögulega galla. Þykkir hlutar kólna hægt og geta hugsanlega skapað tóm eða víddar óstöðugleika, meðan þunnir hlutar mega ekki fylla alveg áður en efnið frýs.
Undercut Management
Undirskemmdir eru sérstakar áskoranir í hönnun á sprautumótum og krefjast þess að hreyfanlegir íhlutir eins og skyggnur eða lyftarar losi festar aðgerðir. Þessir aðferðir auka flækjustig og kostnað en gera kleift að framleiða hluta ómöguleg með einföldum tveimur - plötumótum. Hönnuðurinn í sprautu myglu verður að íhuga vandlega virkni og tryggja áreiðanlega notkun á líftíma tækisins.
Skilnaðarlínustefna
Skipting á skilnaðarlínu hefur verulega áhrif á bæði flækjustig sprauta mygla og fagurfræði að hluta. Skiljunarlínan, þar sem mygluhelmingarnir tveir hittast, skilur óhjákvæmilega vitnisburð á fullunna hlutanum. Strategísk staðsetning lágmarkar sjónræn áhrif en einfaldar smíði sprautu mótsins og dregur úr líkum á flassmyndun.
Framleiðsluferli og tækni
Nútíma framleiðslu á innspýtingarmótum notar ýmsar háþróaðar tækni til að ná fram nauðsynlegri nákvæmni og yfirborðsgæðum. Tölvutala stýring (CNC) vinnsla er áfram aðalaðferðin til að búa til moldíhluti, með multi - ás vélum sem gera kleift flóknar rúmfræði og þétt vikmörk. High - Hraða vinnsluaðferðir Fínstillir fjarlægðarhlutfall efnisins en viðheldur yfirburði yfirborði.

CNC vinnsla
Multi - Axis Machining Centers ná vikmörkum eins þéttum og ± 0,001mm, með háu - hraða snældum (15.000-40.000 snúninga á mínútu) fyrir yfirburða yfirborð.
3+2 ás
High - hraða vinnsla
Þétt vikmörk

EDM ferli
Wire EDM sker flókin snið í gegnum hert efni en Sinker EDM býr til flókin holrúm með rafskaut - byggð mótun.
Wire EDM
SINKER EDM
Hert stál

Yfirborðsáferð
Framsækin fægja frá 120 grit til 8000 grit nær spegiláferð með sérhæfðum aðferðum til að stjórna áferð.
Demantur fægja
Gufuheiling
Áferð
Nákvæmni kröfur yfir framleiðslustig
| Framleiðslustig | Dæmigert umburðarlyndi | Yfirborðsáferð | Lykilgæðamælingar |
|---|---|---|---|
| MOLD BASE VINNA | ± 0,01 mm | 3,2μm RA | Flatness, samsíða |
| Hola/kjarnavinnsla | ± 0,002mm | 0,8-0,025μm RA | Víddar nákvæmni, yfirborðsáferð |
| EDM vinnsla | ± 0,001mm | 1.6-0.1μm RA | Hornskerpa, endurmótað lag |
| Samsetning og passa | ± 0,005mm | - | Jöfnun, dreifing klemmuafls |
Hitastjórnunarkerfi

Samræmd kæling dregur úr hringrásartíma um 20-40% en bætir gæði hluta
Árangursrík hitastjórnun innan inndælingarmótsins hefur mikil áhrif á hluta gæði og skilvirkni framleiðslu. Kælingarkerfið verður að draga hita jafnt til að koma í veg fyrir mismunandi rýrnun og viðhalda stöðugleika víddar. Hefðbundnar borunaraðferðir búa til beinar kælingarrásir, sem mega ekki kæla flóknar rúmfræði eða þykkar hluta nægilega vel.
Samræmd kæling, virk með aukefni framleiðslutækni, gjörbyltir hitauppstreymi sprautu myglu. Þessar kælingarrásir fylgja hluta útlínur í stöðugum vegalengdum og veita jafna dreifingu hita. Þrátt fyrir að vera dýrari í framkvæmd, getur samsvarandi kæling dregið úr hringrásartímum um 20 - 40% meðan það bætt gæði hluta og réttlætir fjárfestingu fyrir framleiðslu með mikla rúmmál.
Hönnun kælingarrásarinnar verður að íhuga Reynolds númer til að tryggja ólgusjó og hámarka skilvirkni hitaflutnings. Baffles og loftbólur beina kælivökva flæði til ákveðinna svæða, en hitauppstreymispinnar framkvæma hita frá einangruðum kjarna. Hönnuðurinn í sprautu myglu verður að halda jafnvægi á kælingu skilvirkni við uppbyggingu, þar sem óhóflegar kælingarrásir geta veikt moldbygginguna.
Hönnunarbreytur kælikerfis
Hitastig kælivökva sem haldið er innan +1 gráðu
Rásarhönnun
Þvermál 6-12mm dæmigert, 4mm lágmark
Rennslisvirkni
Reynolds númer> 4000 fyrir ókyrrð flæði
Þrýstingsfall 1-3 bar í hringrás
Rennslishraði 3-5 lítrar á mínútu í hringrás
Eftirlitskerfi
Hitauppstreymi innbyggð nálægt hola yfirborði
Rennslismælar fyrir hverja kælingarrás
Þrýstingskynjarar til að greina stíflu
Viðhald og stjórnun á líftíma
Rétt viðhald lengir líf innspýtingarmóts og tryggir stöðuga gæði hluta. Fyrirbyggjandi viðhaldsáætlanir takast á við slit áður en það hefur áhrif á framleiðslu, þ.mt reglulega hreinsun, smurningu og skoðun. Tíðnin fer eftir framleiðslurúmmáli, efniseinkennum og umhverfisaðstæðum.
Umgjörð viðhaldsáætlana
Daglegt viðhald
Hreinsið mygla yfirborð og loftrásir
Smyrjið leiðsagnarpinna og hreyfanlega hluti
Skoðaðu fyrir flass eða skemmdir
Staðfestu flæði kælikerfisins og þrýsting
Vikulega viðhald
Ítarleg hreinsun á öllum flötum
Skoðaðu útkastkerfi fyrir slit
Athugaðu röðun og samsíða
Prófunaraðgerð allra skynjara
Mánaðarlegt/árlegt viðhald
Taktu í sundur og skoðaðu mikilvæga hluti
Mæla slit á holrúm og kjarna
Skiptu um slitna íhluti (pinnar, runna)
Re - pólsk hola yfirborð eftir þörfum
Hreinsun og varðveislu
Hreinsunaraðferðir Fjarlægðu uppbyggingu leifanna sem geta valdið festingu eða yfirborðsgöllum. Ultrasonic hreinsun fjarlægir áhrif á áhrifaríkan hátt úr flóknum rúmfræði, meðan þurrkur sprengja veitir ekki - svarfefni án þess að taka í sundur. Regluleg notkun viðeigandi mygla losunarefna kemur í veg fyrir að festist við að vernda yfirborð sprautu mygla fyrir tæringu.
Notið eftirlit með víddarbreytingum með tímanum og greint hvenær endurnýjun verður nauðsynleg. Mæla skal mikilvægar víddir reglulega og bera saman við upphaflegar forskriftir. Yfirborð afritunartækni fanga fínar smáatriði breytingar ósýnilegar hefðbundnum mælingaraðferðum. Þegar sliti fer yfir viðunandi mörk getur suðu og endur - vinnsla endurheimt innspýtingarformið í upprunalegum forskriftum.
Gögn um líftíma
Skjöl um allan lífsferil inndælingarmótsins gerir kleift að upplýsa ákvörðun -. Viðhaldsskrár fylgjast með allri þjónustustarfsemi en framleiðsluskrár eru í samræmi við framleiðsla verkfæranna. Þessi sögulega gagna leiðbeinir tímasetningu og greinir endurtekin mál sem krefjast breytinga á hönnun.
Lykilaskjöl kröfur
Viðhaldsgögn
Ítarlegar annálar af allri þjónustu, viðgerðum og skoðunum
Árangursgögn
Hringrásarfjöldi, niður í miðbæ og gæðamælikvarða eftir framleiðsluhlaupi
Ástand myndir
Reglubundin ljósmyndun sem skjalfestir slitamynstur og ástand
Háþróuð tækni og framtíðarþróun
Innspýtingarmótiðið heldur áfram að þróast með tækniframförum. Simulation hugbúnaður spáir því að fylla mynstur, kælinguhegðun og mögulega galla áður en hann klippir stál, dregur úr þróunartíma og áhættu. Multi - Eðlisfræði eftirlíkingar Par Thermal, Mechanical og Rheological Analyses fyrir alhliða skilning á ferli.

Uppgerð getu
Flæðisgreining á myglu með spár um þrýsting
Kælingu eftirlíkingar með kortlagningu hitastigs
Stríðsspá og greiningar á bótum
Hagræðing hlaupakerfisins fyrir jafnvægisfyllingu
Ný tækni
Snjall mold tækni
Snjall innspýtingarmót tækni samþættir skynjara og samskipta getu beint í tólið. Þrýstingur transducers Fylgjast með þrýstingssniðum í holrými en RFID merkingar fylgjast með staðsetningu og notkun. Þessi gögn gera kleift að spá fyrir um viðhald og hagræðingu í gegnum reiknirit vélanáms sem greina mynstur í þúsundum lotna.
Aukefnaframleiðsla
Aukefnaframleiðsla í auknum mæli hefðbundin framleiðsluaðferðir fyrir innspýtingarmót. Handan við samræmi kælingarforrit framleiðir 3D prentun fullkomin innspýtingarmót fyrir frumgerð og lágt - rúmmálframleiðslu. Hybrid -framleiðslu sameinar aukefni og frádráttaraðferðir, sem gerir kleift að eiginleika ómöguleg með hvorri aðferðinni einum.
Micro Injection mótun
Micro Injection Mold Technology ýtir á víddarmörk og framleiðir hluta með eiginleikum sem mældir eru í míkrómetrum. Þessi verkfæri krefjast óvenjulegrar nákvæmni í framleiðslu og röðun, oft innleiða piezoelectric stýrivélar fyrir sub - míkron staðsetningu. Forrit spannar lækningatæki, rafeindatækni og sjónhluta sem krefjast smámyndunar án þess að skerða virkni.
Framtíðarþróun vegáætlun
Stutt - hugtak (1-3 ár)
Víðtækari upptöku snjallskynjara fyrir alvöru - tímaferli eftirlits, aukinnar eftirlíkingarnákvæmni og aukna notkun aukefnisframleiðslu fyrir samkvæmar kælingu.
Mid - hugtak (3-5 ár)
Self - Eftirlit með mótum með fyrirsjáanlegum viðhaldi, AI - ekið hönnunarhagræðing og víðtæk framkvæmd blendinga framleiðsluferla.
Langur - hugtak (5+ ár)
Alveg sjálfstæð moldakerfi með sjálf - lækningargetu, nano - stig nákvæmni framleiðslu og sjálfbær efni samþætting með núll - úrgangsframleiðsluferli.
Gæðaeftirlit og staðfesting
Alhliða gæðaeftirlit tryggir að innspýtingarmótið uppfyllir forskriftir alla sína líftíma. Fyrsta greinarskoðun staðfestir upphaflega framleiðsluhluta gagnvart hönnunarkröfum, með því að nota hnitamælingarvélar (CMM) til að staðfesta vídd. Ljósfræðilegir samanburðaraðilar og sjónkerfi skoða flókin snið og litla eiginleika umfram áþreifanlega möguleika á rannsaka.

Víddarskoðun
CMM mælingar með ± 0,0005mm nákvæmni
3D leysir skönnun fyrir flóknar rúmfræði
Ljósfræðileg samanburður til að staðfesta prófíl
Blátt ljós skönnun fyrir smáatriði

Ferli staðfesting
Rannsóknir á ferli (CPK> 1.33)
Tölfræðilega stjórnunarferli framkvæmd
Hönnun tilrauna (DOE) til hagræðingar
Framleiðsluhlutaferli (PPAP)

Efnisprófun
Hörkupróf (Rockwell, Brinell Scales)
Metallographic greining fyrir smásjá
Klæðast viðnám og tæringarprófun
Sannprófun hitauppstreymis
Alhliða staðfestingarferli
Rannsóknir á getu til að koma í veg fyrir inndælingarmótið til að framleiða stöðugt í samræmi við hluti. Tölfræðileg ferlieftirlit (SPC) fylgist með lykilvíddum yfir framleiðslu keyrir og greinir þróun áður en þau leiða til þess að þau eru ekki -. Hæfnisferlið innspýtingarmótsins verður ekki aðeins að huga að víddar nákvæmni heldur einnig yfirborðsáferð, vélrænni eiginleika og fagurfræðilegu kröfur.
Efnisprófun staðfestir bæði smíði sprautu moldsins og plastið sem unnið er í gegnum það. Hörkupróf staðfestir árangur hitameðferðar en málmgreining leiðir í ljós smásjá og mögulega galla. Fyrir mótaða hlutana tryggja togpróf, höggþol og mat á efnafræðilegum eindrægni hæfni fyrir fyrirhugaðar forrit.
Inndælingarmótið stendur sem vitnisburður um nákvæmni verkfræði og efnavísindi, sem gerir fjöldaframleiðslu plastþátta sem skilgreina nútímalíf. Frá smásjáreinkennum lækningatækja til stóru spjalda í bifreiðarinnréttingum, umbreyta þessi háþróuðu verkfæri hráefni í fullunnar vörur með ótrúlega skilvirkni og samkvæmni.
Að skilja margbreytileika innspýtingarmótunar, framleiðslu og viðhalds gerir verkfræðingum og framleiðendum kleift að hámarka ferla sína og ýta á mörk þess sem mögulegt er í framleiðslu á plasthluta. Þegar tæknin heldur áfram að komast áfram mun sprautumótið eflaust þróast, fella ný efni, framleiðsluaðferðir og greind kerfi en viðhalda grundvallarhlutverki sínu sem hornsteini plastframleiðslu.