

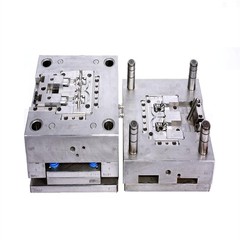




Við höfum fengið viðskiptavini til okkar með MIM verkfæraverkefni eftir að hafa brennt sig annars staðar. Einn bílabirgir eyddi átta mánuðum í að þróa gíríhlut með söluaðila sem skildi ekki rýrnun á sintu. Verkfærin framleiddu hluta sem voru 0,4 mm undirstærðir í öllum mikilvægum víddum. Þeir urðu að byrja upp á nýtt. Sú reynsla kenndi okkur að flestar bilanir í PM rekja til grundvallarþátta sem einhver gleymdi eða gerði ráð fyrir að myndu ganga upp.
Hvernig það virkar
Fyrir hefðbundna pressu-og-sinter PM ertu að fást við duft um 50 míkron. Nógu gróft til að sjá hvort þú lítur vel. Vökvapressar beita 150-700 MPa til að þjappa þessu dufti í stífar mótur. Það sem kemur út er kallað "græn" samningur. Það heldur lögun með vélrænni samlæsingu en hefur engan raunverulegan styrk ennþá. Þéttleiki situr einhvers staðar á milli 60-90% af fræðilegu.

Sintering á sér stað í ofnum með stýrðri andrúmslofti. Járn-efni ganga um 1.120 gráður. Ryðfrítt stál þarf hærra hitastig, venjulega 1.250-1.400 gráður. Á þessu stigi dreifast frumeindir yfir agnamörk. Hluturinn þéttist og minnkar lítillega, venjulega 0,1-0,3%.
MIM er annað dýr.
Duftið er miklu fínnara, um 8 míkron, blandað saman við fjölliða bindiefni til að búa til hráefni sem hegðar sér eins og plast við inndælingu. Þessu hráefni er sprautað í mót við 50-200 MPa. Eftir mótun fjarlægir þú bindiefnið í gegnum hitauppstreymi eða leysiefni og hertir síðan. Samdráttur við MIM sintrun er 15-20%. Sakna þess í verkfærahönnun þinni og þú átt rusl.
Eitt sem kemur innkaupateymum á óvart: MIM-duft kostar 3-5x hefðbundið PM-duft. Gas atomization og karbónýl niðurbrotsferli sem krafist er fyrir fínar kúlulaga agnir eru dýrir. Sá kostnaður kemur fram í hverju tilboði og sumir birgjar útskýra ekki hvers vegna MIM-tilboðin þeirra eru svo miklu hærri en ýttu-og-sintra valkostir fyrir svipaða hluta að því er virðist.
MIM á móti ýttu á-og-Sinter
| Hefðbundin PM | MIM | |
|---|---|---|
| Þyngd hluta | 0,68g til 6,8kg | Undir 50 g venjulegt, 150 g að hámarki |
| Þéttleiki | 85-92% | 95-99% |
| Þynnsti veggur | Um 2 mm | 0,3 mm mögulegt |
| Umburðarlyndi | ±0.3-0.5% | ±0,3% eða betur |
| Rúmfræði | Aðallega 2D | Undirskurðir, þræðir, þver-göt |
| Verkfæri | $2,000-$10,000 | $10,000-$50,000 |
| Jafnvel hljóðstyrk- | 5.000 á ári | 10.000 á ári |
Takmörkun hefðbundinna forsætisráðherra kemur úr þrýstiátt. Þú ert að beita áskrafti, svo eiginleikar sem eru hornrétt á þann ás eru erfiðir. Innri þræðir? Ekki að gerast. Kross-göt krefjast aukavinnslu.
MIM fjarlægir þessar takmarkanir en bætir við nýjum. Hlutar yfir 150g lenda í áskorunum um að binda sig. Veggþykktarbreytileiki umfram ±40-60% veldur skekkju sem er næstum ómögulegt að festa úr við sintun.
Viðskiptavinur spurði okkur á síðasta ári um 200g MIM hluta með 4:1 veggþykktarhlutfalli. Við sögðum þeim að það myndi ekki virka. Þeir fóru samt til annars birgis, eyddu $45.000 í verkfæri og komu aftur sex mánuðum síðar eftir að hafa hætt verkefninu. Sumar rúmfræði passa bara ekki við MIM óháð því hvað hungrað söluteymi lofar.

Gegn öðrum framleiðsluaðferðum
PM vinnur á efnisnýtingu. Þú ert að nota 95-97% af inntaksefni. CNC vinnsla breytir kannski helmingi lagersins þíns í flís.
Olíudælubúnaður fyrir atvinnubíla sem við vitnuðum í gegn vinnslu kom inn á 32% af vinnslukostnaði. 68% sparnaðurinn kom nánast eingöngu frá efnis- og lotutíma.
En vinnsla hefur kosti sem PM getur ekki snert. Vikmörk ±0,01 mm eru venjubundin. Hvaða efni sem þú vilt. Frumgerð magn sem er efnahagslegt skynsamlegt. Undir um það bil 1.000 einingar á ári, er stærðfræðin yfirleitt hlynnt vinnslu jafnvel fyrir rúmfræði sem PM höndlar vel.
Steypa vinnur fyrir stærri einfalda hluti þar sem aksturstími kostar. PM býður upp á betri örbyggingarstýringu og vísvitandi porosity þegar þú þarft það fyrir legur eða síur.
Smíða framleiðir sterkari hluta. Um það bil 26% meiri togstyrkur fyrir jafngildar málmblöndur, nær-núll porosity, kornstreymisjöfnun sem bætir þreytulífið. Við höfum séð viðskiptavini tilgreina PM fyrir forrit sem virkilega þurftu að móta og takast síðan á við bilanir á vettvangi.
Um vélræna eiginleika: PM-stál nær 900 MPa togþoli sem-hertu, 1.200 MPa eftir hitameðferð. MIM 316L við 97% þéttleika keyrir 520-650 MPa með 35-50% lengingu. Nálægt smíðuðum eignum en ekki eins.
Umsóknir

Gírhlutir bifreiða ráða ríkjum í PM rúmmáli. GKN útvegar varahluti fyrir Ford F-150 10-hraða og GM 9-gírskiptingar. MPIF skjöl yfir 750 PM bílaumsóknir (mpif.org). Innihald PM í hverju ökutæki er um 25 kg fyrir vörubíla og fer niður í u.þ.b. 2,3 kg fyrir rafgeyma rafgeyma eftir því sem sendingar einfaldast.
Lækningatæki eru hlynnt MIM. Skurðaðgerðaheftarkjálkar framleiddir sem eins- MIM íhlutir hafa komið í stað samsetningar sem áður þurftu 12 vélræna hluta.
Rafeindatækni ýtti undir aukningu magns MIM á síðasta áratug. Lightning tengi Apple hljóp MIM framleiðslu á tugum milljóna vikulega. OPPO Find N2 Flip löm er með 136 hlutum, margir MIM.
Aerospace notar PM fyrir öfgakennd forrit. Duftbundin-aukefnaframleiðsla GE fyrir eldsneytisstúta nær 25% þyngdarminnkun. Túrbínudiskar hjá Rolls-Royce nota PM ofurblendi fyrir flug-mikilvæga snúningshluta.
Hvað dregur fólk upp
Við fengum vélstjóra að hringja í okkur eftir að verslunin hans átti í erfiðleikum með PM hluta í þrjár vikur. Hann lýsti því sem "að vinna hreint núningi." Hluturinn prófaður við hæfilega hörku en borðaði í gegnum venjuleg verkfæri. Í ljós kemur að PM getur innihaldið mjög harðar agnir dreifðar í fylkinu sem magn hörkuprófun leiðir ekki í ljós.
Lausnin hans: TiN-húðaðir kranar, enginn kælivökvi. Þurr flögur festast ekki við porosity. Hann hafði keyrt PM hluta þannig í tuttugu ár með stöðugum árangri.
Á gæðaeftirlitshliðinni er áframhaldandi umræða í atvinnugreinum sem nota MIM mikið. Einn vélstjóri sem við ræddum við orðaði það hreint út: ferlið virkar fínt, en gæði ráðast algjörlega af versluninni sem rekur það. Góðir birgjar framleiða samræmda hluta. Slæmir birgjar fela sig á bak við "í eðlislægan breytileika" sem afsökun.
Við höfum séð þetta spila út. Viðskiptavinur skipti um MIM söluaðila til að spara 12% á stykki. Höfnunarhlutfall fór úr 0,3% í 4,2%. Sparnaðurinn hvarf í flokkunarkostnað og framleiðslutafir.
Þegar þú metir MIM birgja skaltu biðja um Cpk gögn um mikilvægar víddir. Spyrðu um eftirlit í-ferli. Staðfestu að vottanir passa við atvinnugreinina þína. IATF 16949 fyrir bíla. AS9100D fyrir loftrými. ISO 13485 fyrir læknisfræði.
Upplýsingar um innkaup
Leiðslutími er 6-12 vikur fyrir verkfæri. Bættu við 1-2 vikum fyrir PPAP á bifreiðavinnu. Fyrstu greinar þurfa 8-14 vikur frá útgáfu hönnunar. Endurteknar pantanir: 4-8 vikna MIM, 2-4 vikur fyrir staðfesta PM hluta.
Hönnunartakmarkanir skipta máli. MIM veggþykkt virkar best við 1,0-3,0 mm. Lágmark 0,5 mm, hámark um 12,5 mm. Haltu afbrigðum innan ±40-60%. Horn þurfa 0,5 mm radíus fyrir duftflæði.
Af hverju við erum að skrifa þetta
Við byggjumsprautumót. MIM verkfæri falla undir þá getu og nákvæmniskröfurnar endurspegla það sem við höndlum fyrir krefjandi plastsprautunotkun. Þegar viðskiptavinir spyrja hvort MIM sé skynsamlegt fyrir rúmfræði þeirra, förum við í gegnum sömu sjónarmið sem fjallað er um hér.
Við höfum hafnað verkefnum sem hæfðu ekki tækninni. Við viljum frekar missa tilboð en horfa á viðskiptavin eyða sex tölum í verkfæri sem geta ekki framleitt ásættanlega hluti.
Ef þú ert að meta PM fyrir umsókn munum við fara yfir hönnunina þína áður en þú skuldbindur þig til verkfæra. Ekkert gjald fyrir hagkvæmnismat. Samtalið tekur venjulega þrjátíu mínútur og fjallar um hvort rúmfræðin virki, hvaða vikmörk séu raunhæf og hvort rúmmál réttlæti fjárfestinguna.
Tæknilegar tilvísanir: MPIF (mpif.org), Mordor Intelligence (mordorintelligence.com)