

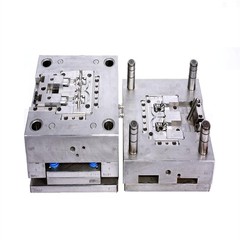




Hitastillir innspýtingarmót að framan
Vöruskýringarmynd framhliðar hitastýringar er sýnd á mynd 1. Hámarksstærð vörunnar er 365.00 mm x 230.00 mm x 54.00 mm , meðalþykkt plasthlutans er 2,72 mm, efni plasthlutans er ABS, rýrnunarhraði er 1,005, og gæði plasthlutans Það er 311,40 grömm. Tæknilegar kröfur til plasthluta eru að engir gallar mega vera eins og toppar, óánægja með sprautumót, flæðilínur, svitaholur, skekkjuaflögun, silfurrákir, köld efni, þokulínur o.fl.
Það má sjá á mynd 1 að uppbygging plasthlutans er lokuð skel og endarnir tveir eru með eina og tvær hliðar í gegnum holur í sömu röð. Nauðsynlegt er að hanna sleðann á framhliðinni til að draga kjarnann. Á brún plasthlutans er haukhringur, sem er algjörlega laus við hinn hlutann. Það eru tvö kringlótt göt efst á plasthlutanum og brún hringlaga gatsins hefur beinstöðu sem snýr að hreyfanlegu mótinu. Efst á plasthlutanum er útlitsyfirborðið og það er samsetningartappi í kringum brúnina, sem er einnig hluti af útlitinu með meiri kröfur. Þess vegna er aðeins hægt að velja staðsetningu hliðarhönnunarinnar í kringlótt holu efst.
Þetta er sett af mótum byggt á bresku NB400-ton sprautumótunarvélinni. Vegna stórrar stærðar vörunnar og nauðsyn þess að hanna rennikjarna beggja vegna himins og jarðar, er röðun moldhönnunarhola 1 af 1 og moldbotninn er óstöðluð moldgrunnur 4560, stærð spjaldsins og botnplatan er stór, sem virkar sem kóðasniðmát. Botn borðanna tveggja er hannaður með tveimur kóðamótaraufum. Opnunarbreidd raufarinnar er 54 og botninn er R20. Samvinna, gegndu því hlutverki að bera þyngdina þegar þú kóðar mótið. Kóðamótstoðblokk NB-sprautumótunarvélarinnar er skipt í tvo hluta, sem er raðað á báðum hliðum sniðmátsins. Það er ein staðsetningarblokk fyrir stórmótið í Japan, sem er raðað í miðju mótsins. Þetta er stærsti munurinn á breskum NB sprautumótunarvélum og japönskum sprautumótunarvélum hvað varðar kóðamynstur.
Fyrir lítil mót getur kóðamótunaraðferðin verið aðferð til að þrýsta á kóðamótið með þrýstiplötu og aðferð til að festa skrúfuna á efsta yfirborði sniðmátsins til að herða það. Hinar ýmsu aðferðir eru ekki mikið frábrugðnar, bara frábrugðnar hönnunarvenjum notandans við sprautumótunarvélar. Fyrir stóra mót mun kóðunaraðferðin hafa áhrif á skilvirkni moldskipta og mun hafa áhrif á öryggi kóðunaraðgerðarinnar og vernda moldið í raun. Nú hafa margir stórvirkir myglusprautuframleiðendur í heiminum fundið upp mótakerfi sem hægt er að breyta fljótt, svo og rafsegulkóðamótakerfi. Fyrir þessa háþróuðu tækni er það þess virði að læra og rannsaka.
Eftir að hreyfanlega og fasta mótspjaldið og botnplatan hafa verið stækkuð, auk þess að auðvelda kóðun mótsins, getur það einnig gegnt hlutverki við að styðja við mótið til að sleppa moldfótinum. Vegna nauðsyn þess að hanna rennikjarna sem dregur á heimshlið mótsins, er ekkert pláss til að hanna mjókkandi staðsetningarblokkina. Tveir mjókkandi staðsetningarkubbar hornrétt á hvorn annan eru hönnuð á vinstri og hægri hlið. Færanlega mótið og fasta mótið eru hönnuð með staðsetningarpinna hvort um sig. U-laga hnýsinn rauf verður að vera hannaður á milli sniðmátanna tveggja sem eru í snertingu við hvert annað til að auðvelda að taka mótið í sundur. Sjá mynd 2 af hönnun mótsins.
Þegar stærð plasthlutans er stór er hönnun fram- og aftari formkjarna mjög mikilvæg. Fram- og aftari moldkjarnar tilheyra kjarnahluta mótsins og vinnslumagn þeirra er meira en 80 prósent af allri moldvinnslunni. Sanngjarn hönnun á innskotum moldkjarna er til þess fallin að ná sem bestum vinnsluskilvirkni, tryggja vinnslu nákvæmni og lengja endingu moldsins. Ég hef áður kynnt hönnunaraðferðina á fullu innsetningarmótinu. Þetta mót notar hönnunaraðferð alls moldkjarna. Vegna stórrar stærðar plasthlutans er stærð fremri moldkjarna 439,87x299,87x95; stærð aftari moldkjarna er 439,87x299,87x101,76; svo stóran moldkjarna er yfirleitt erfitt að ramma beint inn. Fíni ramminn er hannaður sem ská rammi, eins og sýnt er á mynd 4. Athugið að fram- og afturmótin eru byggð á viðmiðunarhorninu, tvær hliðar sem liggja að viðmiðunarhorninu eru lóðréttar hliðar og hinar tvær hliðarnar langt frá viðmiðunarhorninu eru undirstúkur. Einnig er hægt að hanna aðra hlið sem undirstúku eftir þörfum. Sami halli er einnig hannaður í samsvarandi stöðu mótskjarnans. Hornið er yfirleitt 3゜ eða 5゜.

Kjarnadrátturinn í holunum þremur á hlið plasthlutans er allt fastmótað kjarnadráttur. Það er ekkert hreyfanlegt sniðmát fyrir fasta mótið í þessu setti af mótum. Kjarnadrátturinn notar olíuhylki til að draga kjarnann. Hylkið er ekki læst af skóflubotninum. Með slíkri uppbyggingu er aðeins hægt að nota strokkakjarna fyrir lítil göt án þess að læsa. Það er ekki hentugur fyrir tilefni til að draga kjarna með stóru svæði og stórum hliðarkrafti.
Ekki er hægt að hanna topp og brún plasthlutans með hliðum. Hliðið er hannað í einu af hringlaga holunum efst og límið er stungið leynt um gatið á tveimur stöðum. Aðalhlaupari er hallandi aðalhlaupari. Við hönnun útflutningsmóta verður notkun hallandi hlaupara að vera staðfest af viðskiptavinum.
ABIS MOLD TECHNOLOGY CO., LTD
Daisy Wang (söluverkfræði)
M: plús 86-150 1652 6799
E: daisy@abismold.com
A: Bygging B#, YingKeli Industrial Part, LongDong Community, LongGang District, Shenzhen, Kína 518116
WhatsApp: plús 86 136 8261 9739
Skype: daisymold@outlook.com