

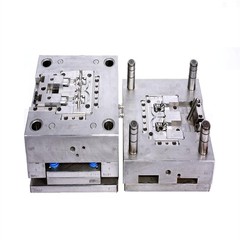




Við töpuðum stóru verkefni aftur árið 2018. Viðskiptavinurinn þurfti PEEK festingar fyrir APU festingarkerfi og mikilvægu holþvermálinu þurfti að halda við ±0,025 mm. Við keyrðum T1 sýnin okkar, fyrstu 50 stykkin komu vel út, allt leit vel út. Síðan hófum við framleiðslukeyrslur og Cpk okkar lækkaði í 0,9. Í ljós kom að moldhitastigið okkar var að sveiflast um ±4 gráður þegar PEEK á því þolmörkum þarf í raun ±1,5 gráðu hámark.
Það kostaði okkur samninginn og um $180K í verkfæri sem enduðu með því að vera ónýtt.
Ég tek þetta upp vegna þess að flestar vefsíður birgja sýna þér aðeins vinningana. En við lærðum meira af þessum mistökum en af mörgum verkefnum sem gengu snurðulaust fyrir sig. Þessa dagana keyrir mótshitastjórnunin okkar á ±1,5 gráðum með því að nota í-hitamótum og við vitnum ekki lengur í ±0,025 mm á PEEK án þess að gera viðeigandi rannsókn á getu fyrst. Sumum störfum höfnum við bara. Það er raunveruleikinn í þessum bransa.

Verðlagning - rauntölur
Allir vilja vita um kostnað. Hér er það sem við rukkuðum í raun fyrir geimferðaverkefni á árunum 2023-2024:
Eldsneytisleiðslufesting
Flugvirkjahúsnæði
Vökvakerfi tengi
Byggingarklemma
Vökva tengið kenndi okkur eitthvað mikilvægt. Viðskiptavinur tilgreindi upphaflega ±0,015 mm á innsiglisrópinu. Við keyrðum moldflæðislíkingu og sýndum þeim gögnin - innspýtingareðlisfræði mun bara ekki leyfa þér að tryggja það umburðarlyndi í framleiðslu. Þeir samþykktu að slaka á því í ±0,02 mm með póst-vinnslu á mikilvægu OD og verkefnið tókst. Ef við hefðum bara sagt „já, við getum gert það“ til að vinna PO, hefðum við endað með aðra 2018 stöðu.
Verkfærakostnaður er mun meira breytilegur en flestir kaupendur búast við. Þessi $ 26K klemmumót og $ 128K tengimótið líta út eins og þeir séu frá mismunandi heimum, en kostnaðardrifarnir eru skynsamlegir þegar þú horfir á hönnunina. Tengið þurfti 6 vökvakjarnadraga, heita hlaupara með ventlahliðum, og við þurftum að nota hert H13 í stað P20 stáls. Þegar viðskiptavinir spyrja hvers vegna mót sé dýrt, göngum við í gegnum hönnunina saman og það er yfirleitt skynsamlegt þegar þú sérð hvert peningarnir fara í raun og veru.
PEEK vandamálið
Um það bil 70% af fyrirspurnum okkar um loftrými tilgreina PEEK. Kannski þurfa 40% þess í raun og veru.
PEEK fær iðgjald sitt í þremur tilfellum: samfelld útsetning yfir 180 gráður, beina snertingu við vökvavökva eins og Skydrol eða flugvélaeldsneyti, eða burðarvirki þar sem þú ert að skipta um ál. Utan þessara skilyrða ertu að borga 3-4x efniskostnaðinn fyrir eignir sem þú ert ekki að nota.
Á síðasta ársfjórðungi fengum við viðskiptavin að koma til okkar með læsingar fyrir loftfarsklefa fyrir flugvélaklefa, tilgreindar í PEEK. Ég spurði um rekstrarumhverfið - stofuhita, engin efnafræðileg útsetning, bara hóflegt vélrænt álag. Við mælum með að skipta yfir í ULTEM 2300. Fyrir þetta sérstaka forrit er vélrænni frammistaðan jafngild, en efniskostnaður lækkar úr $38/kg í $14/kg. Það sparaði þeim um það bil $2,80 á hlut á 200.000 stykki árlegu magni.
$560 þúsund á ári
þeir fá að halda í stað þess að eyða í of-hönnuð efni.
Við erum ekki að ýta á ódýrari valkosti bara til að vinna tilboð. Við ýtum á viðeigandi valkosti vegna þess að of-forskrift skapar vandamál umfram kostnað. PEEK minnkar meira en ULTEM, hærra vinnsluhitastig þýðir þéttari vinnsluglugga, fleiri hlutir sem geta farið úrskeiðis. Að passa efni við raunverulegar kröfur snýst ekki bara um hagfræði - heldur áhættustjórnun.
Fyrir verkefni sem raunverulega þarfnast PEEK, vinnum við Victrex 450G og 150G reglulega. Keyrðu einnig Solvay KetaSpire þegar viðskiptavinir kjósa það. Þurrkarnir okkar halda efni við 150 gráður í að minnsta kosti 4 klukkustundir, staðfest með rakagreiningartæki fyrir hverja framleiðslu. Ef rakaleifar eru yfir 0,02% höfnum við efninu jafnvel þótt það þýði að seinkun sé á framleiðslubyrjun. Raki veldur losunarmerkjum og rýrir vélrænni eiginleika.
Hvað við getum raunverulega haldið fyrir umburðarlyndi
±0,05 mm almenn mál
Við skilum þessu á áreiðanlegan hátt með Cpk 1.33+ undir venjulegu framleiðslueftirliti.
±0,03 mm mikilvægir eiginleikar
Þetta krefst staðfestingar á ferli á T1-fasa og tölfræðistýringarkorta í framleiðslu.
Þéttari en ±0,025 mm?
Við munum vitna í það, en við munum líka segja þér fyrirfram að það þurfi aukavinnugreiðslur. Hrein sprautumótun á þessu stigi fer eftir of mörgum þáttum sem við getum ekki stjórnað að fullu: breytileika í efnishlutum, umhverfishitastig í aðstöðunni, slit myglunnar með tímanum. Sumir birgjar munu lofa hverju sem er til að fá innkaupapöntunina. Við viljum frekar setja raunhæfar væntingar frá upphafi.

Það tók okkur um þrjú ár að ná stöðugri ±0,03 mm getu. Kjarnaþættirnir: uppfærður í EINSTA olíuhitastýringareiningar með ±1,5 gráðu stöðugleika, uppsettir holrúmsþrýstingsskynjarar á öllum loftrýmismótum og innbyggður efnislotur inn í ERP kerfið okkar svo við getum tengt víddargögn við sérstakar plastefnislotur. Þegar vídd byrjar að reka núna getum við venjulega greint hvers vegna innan sömu vaktarinnar.
Aðstaða okkar og getu
Við keyrum 12 sprautumótunarvélar frá 80T til 650T, allar Haitian Mars seríur keyptar á milli 2019-2022. Verkfæraherbergi í-húsinu með 3 Makino vinnslustöðvum sér um alla mótaframleiðslu okkar. Við stjórnum gæðum og tímaáætlun frá stálskurði í gegnum T1 sýni - engin útvistun á verkfærum fyrir geimferðarými.
Við vitum að AS9100 er grunninngangsskilyrði fyrir flestar geimferðaáætlanir. Sumir viðskiptavinir vinna með okkur núna að samliggjandi forritum í atvinnuflugi á meðan við ljúkum vottun. Aðrir bíða þar til við höfum skírteinið í höndunum. Báðar aðferðir eru skynsamlegar eftir innri hæfniskröfum birgja.
Gæðaskjölin okkar fylgja AS9102 sniði fyrir FAI hvort sem við höfum vottunina enn eða ekki. Við samþykktum þennan staðal vegna þess að það er rétta leiðin til að skjalfesta flugvélahluta, ekki vegna þess að endurskoðandi krafðist þess. Dæmi um FAI pakka eru fáanlegar undir NDA.
Dæmigerð tímalína frá PO til framleiðslusamþykkis er 16-20 vikur. Það skiptist niður í um það bil 2 vikur fyrir DFM og frágang hönnunar, 8-10 vikna framleiðslu verkfæra, 2 vikur fyrir T1 og víddar sannprófun, síðan 2-4 vikur fyrir FAI endurskoðun viðskiptavina. Við höfum þjappað þessu saman í 12 vikur fyrir brýn forrit, en það krafðist iðgjaldaverðs og áætlunaráhættu samþykkjum við venjulega ekki.
Það sem virkar ekki fyrir okkur
Hlutar í miklu magni
Tvær milljónir ABS klippa á $0,15 hvor? Við erum ekki samkeppnishæf. Yfirbygging okkar og gæðakerfi bæta við kostnaði sem er skynsamlegt fyrir nákvæmnisvinnu í geimferðum en verðleggur okkur út af hreinum vöruviðskiptum.
Efni sem við höfum ekki keyrt áður
Fyrsta-vinnsla nýs plastefnis tekur námsferiltíma. Ef verkefnið þitt krefst sérstakrar efnasambands sem við höfum aldrei snert, munum við annað hvort hafna eða gefa upp frekari þróunartíma. Við gerum ekki tilraunir með viðskiptavinaforrit.
Óraunhæfar tímasetningar
Til að láta þig vita meira um vörur okkar og hvort þær uppfylli þitt
"Verkfæri á 4 vikum" þýðir að klippa horn á stálherðingu, sleppa réttum mygluprófum og flutningsvandamál niðurstreymis. Við lærðum þetta á dýran hátt.
Hvernig á að vinna með okkur
Sendu teikningar ef þú hefur þær - jafnvel hugmyndateikningar hjálpa. Segðu okkur frá rekstrarumhverfi, árlegu magni og forskriftunum sem þú þarft að uppfylla. Ef þú ert að breyta úr véluðum hlutum skaltu deila núverandi hlutakostnaði þínum svo við getum sýnt þér hvar jöfnunarmarkið fellur.
Við munum svara með DFM athugunum, bráðabirgðaverðlagningu og heiðarlegu mati á því hvort það henti. Stundum er heiðarlega svarið "þetta er ekki rétt fyrir okkur, þú ættir að prófa að hringja í [annan birgja]." Betra að benda þér á réttan birgja en að glíma við starf sem passar ekki við styrkleika okkar.
Tengiliður:
✉ mike@abismold.com
✆ WhatsApp: +86 137 5101 7242
Ef þú ert að heimsækja Shenzhen eru aðstöðuferðir í boði. Verslunargólfið segir þér meira en nokkur vefsíða getur.