

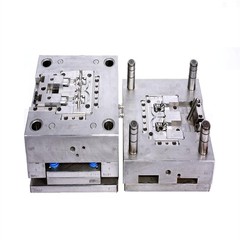




Kynning á innspýtingarmótaðri plastframleiðslu
Sprautu mótað plastTáknar einn af fjölhæfustu og víðtækustu framleiðsluferlinu í nútíma iðnaði . Þessi hitauppstreymisvinnslutækni felur í sér að bráðna fjölliðaefni og sprauta þeim undir háum þrýstingi í nákvæmni-vélar sem eru mótaðir, . sem afurðirnar sem myndast sýna framúrskarandi víddar nákvæmni, gæði yfirborðs á yfirborðinu og uppbyggingarsamstillingu í fjölbreyttum notkun {{4
Innspýtingarmótunarferlið umbreytir í grundvallaratriðum hráum plastpillum í flókna þrívíddarhluta með stýrðri upphitun, bræðslu og skjótum kælingu hringrás . Framleiðsluverkfræðingar nota þessa tækni til að framleiða allt frá lækningatækjum 🔬 til sjálfvirkra íhluta, sem leysir áberandi ávinning af stungulyfjakerfum .}}}}}}}}}}} í för með sér ávinning innspýtingarmótaðra plastkerfa .} í eðli sínu kosti innspýtingarmótaðra plastkerfa .} í eðli sínu ávinningur innspýtingarmótaðs plastkerfa .} í för með

Grunntækni og vinnslubreytur
1. efni og eiginleikar
Nútíma sprautu mótað plastframleiðsla notar ýmsar hitauppstreymis resins², hver og einn býður upp á aðgreind vélræn og hitauppstreymi . verkfræðingar verða að meta vandlega efniseiginleika, þ.mt togstyrk, sveigjanlegt stuðull og hitauppstreymi hitastig þegar valið er viðeigandi fjölliða fyrir sérstök forrit .}
Algengustu efnin í innspýtingarmótaðri plastframleiðslu eru meðal annars:
- Pólýetýlen (PE) afbrigði fyrir umbúðir
- Pólýprópýlen (PP) fyrir bifreiðar og neysluvörur 📱
- Akrýlonitrile butadiene stýren (ABS) fyrir burðarhluta
- Polycarbonate (PC) fyrir sjón- og rafræn hús
2. stillingar og uppsetning vélarinnar
Innspýtingarmótunarvélar samanstanda af fjórum aðal undirkerfum: innspýtingareiningunni, klemmukerfinu, stjórnkerfi og hjálparbúnaði . inndælingareiningin bráðnar og einsleitt plastefnið, á meðan klemmakerfið heldur nákvæmri lokun mold við háþrýstingsprautunarfasann .}
| Vélstærð | Dæmigert svið | Gagnrýnin áhrif |
|---|---|---|
| Innspýtingarþrýstingur | 1000-2000 bar | Hluti þéttleiki, víddar nákvæmni |
| Bræðslu hitastig | 180-350 gráðu | Flæðiseinkenni, niðurbrot |
| Hjólreiðatími | 15-120 sekúndur | Framleiðslu skilvirkni, kostnaður |
| Klemmuafl | 50-4000 tonn | Heiðarleiki mygla, forvarnir gegn leiftur |
Háþróaðar aðferðir við hagræðingu
3. myglahönnun sjónarmið
Árangursrík innspýtingarmótað plastframleiðsla krefst háþróaðrar moldverkfræði sem innihalda kælingarrásir, útdrepandi kerfi og hliðaraðferðir . Mold Cavity Geometry hefur bein áhrif á efnisflæðimynstur, kælingarhraða og loka hluta gæði .}
Mikilvægir hönnunarþættir fela í sér:
- GATE staðsetningu og stærð fyrir bestu efnisdreifingu
- Staðsetning kælisrásar fyrir samræmda hitastýringu 🌡️
- Drög að sjónarhornum til að auðvelda útkast hluta
- Loftræstikerfi til að útrýma föstum lofti
4. gæðaeftirlit og forvarnir gegn galla
Innspýtingarmótaðir plastíhlutir verða að uppfylla strangar gæðastaðla með alhliða eftirlitseftirliti og tölfræðilegri ferli Control³ . algengir gallar fela í sér stuttar myndir, vaskamerki, stríðspage og yfirborðsfleti, sem hver þarfnast sérstakra leiðréttinga {.}
| Gallategund | Rót orsök | Forvarnarstefna |
|---|---|---|
| Short Shot | Ófullnægjandi efni/þrýstingur | Fínstilltu innspýtingarstærðir |
| Warpage | Ójafn kæling/streita | Bæta kælingu |
| Leiftur | Óhóflegur þrýstingur/slitinn mygla | Viðhalda klemmuafli |
| Vaskur | Þykkir hlutar/léleg kæling | Einsleit veggþykkt |
Iðnaðarumsóknir og markaðsgreinar
5. Sameining bílaiðnaðarins
Bifreiðageirinn táknar stærsta neytendur sprautu mótaðra plastþátta, með því að nota þessi efni fyrir innri snyrtingu, ytri spjöld og hagnýtur samsetningar . Advanced Engineering Plastics gerir kleift að draga úr þyngdarafköstum .}
Nútíma ökutæki fela í sér sprautu mótaða plastþætti, þ.mt mælaborðssamsetningar, hurðarplötur og undirhúð íhluta . Þessi forrit krefjast efna sem geta staðist hitastigs öfgar, útsetningu fyrir UV og vélrænni streitu yfir framlengda þjónustu líf .}
6. Lækningatæki framleiðslu
Heilsugæsluforrit þurfa inndælingarmótaða plastíhluti sem uppfylla FDA reglugerðir⁴ og lífsamrýmanleika staðla . Lækningatækisframleiðendur nota sérhæfða aðstöðu fyrir hreina herbergi og fullgilt ferla til að tryggja vöruöryggi og verkun .
Gagnrýnin sjónarmið fela í sér efnislegan rekjanleika, ófrjósemissamhæfi og reglugerðir í öllu framleiðsluferlinu . innspýting mótað plast lækningatæki eru allt frá einnota sprautu til flókinna skurðaðgerða .
Ný tækni og framtíðarþróun
7. Sjálfbær framleiðsluaðferðir
Umhverfisvitund knýr nýsköpun í innspýtingarmótaðri plastframleiðslu með lífbundnum efnum, endurvinnsluátaki og orkunýtnum vinnslutækni . Framleiðendur nota í auknum mæli meginreglur um hringlaga hagkerfi til að lágmarka úrgang og umhverfisáhrif .}
Nýleg þróun felur í sér niðurbrjótanlegt fjölliða lyfjaform, lokuð lykkju endurvinnslukerfi og samþætting endurnýjanlegrar orku í framleiðsluaðstöðu 🌱 . Þessi frumkvæði eru í takt við alþjóðleg sjálfbærni markmið en viðhalda árangursstaðlum vöru .
8. Stafræn framleiðsla
Iðnaður 4 . 0 Technologies umbreyta sprautu mótaðri plastframleiðslu með rauntíma eftirliti, forspárviðhaldi og sjálfvirkri gæðaskoðun . Snjall framleiðslukerfi Fínstillir ferli breytur byggðar á endurgjöf skynjara og vélanámsalgrím.
| Tækni | Umsókn | Gagn |
|---|---|---|
| IoT skynjarar | Ferlieftirlit | Rauntíma hagræðing |
| AI greiningar | Forspárviðhald | Minnkaði niður í miðbæ |
| Stafrænir tvíburar | Sýndargerð | Hönnunargilding |
| Robotics | Sjálfvirkni | Samræmi, skilvirkni |
Efnahagsleg sjónarmið og kostnaðargreining
Framleiðsla hagfræði hefur verulega áhrif á sprautu mótað plastverkefni hagkvæmni með verkfærakostnaði, framleiðslurúmmálum og efnisútgjöldum . Verkfræðingar verða að halda jafnvægi á fyrstu fjárfestingarkröfum gagnvart langtímaframleiðslu ávinningi við mat á hagkvæmni verkefnisins.
Helstu efnahagslegir þættir fela í sér afskrift á verkfærakostnaði milli framleiðslurúmmáls, efnahagsleg skilvirkni og vinnuaflskröfur . Hátt rúmmálsframleiðsla réttlætir venjulega verulegar fjárfestingar á verkfærum, en lítið magn forrit geta krafist annarra framleiðsluaðferða .}
Innspýtingarmótað plastframleiðsla heldur áfram að þróast með tækniframförum, nýsköpun efnis og hagræðingu ferla . Árangur krefst alhliða skilnings á efnisfræði, vinnsluverkfræði og gæðaeftirliti ásamt hagnýtri framleiðsluupplifun .
Framtíð innspýtingarmótaðs plastframleiðslu liggur í sjálfbærum vinnubrögðum, stafrænni samþættingu og háþróaðri efnisþróun . framleiðendur sem faðma þessa þróun en viðhalda grundvallarverkfræði meginreglum munu ná samkeppnislegum kostum á sífellt krefjandi mörkuðum .

Tæknileg hugtök orðalisti
¹ Vinnsla hitauppstreymis: Framleiðslutækni sem felur í sér að hita fjölliðaefni fyrir ofan glerbreytingarhitastigið til að gera kleift að móta og móta .
² Hitauppstreymi kvoða: Fjölliðaefni sem verða moldanleg þegar þau eru hituð og storkna við kælingu, leyfa margar vinnsluferli án efnafræðilegs niðurbrots .
³ Tölfræðileg ferlieftirlit: Gæðastjórnunaraðferðafræði með tölfræðilegri greiningu til að fylgjast með og stjórna framleiðsluferlum .
⁴ FDA reglugerðir: Leiðbeiningar um matvæla- og lyfjaeftirlit með stjórnun lækningatækja, efni og gæðakerfi .
Algengar áskoranir og lausnir í iðnaði
Áskorun: Ósamræmi hlutar
Lausn: Innleiða alhliða staðfestingu á ferli, þ.mt sannprófun á eiginleikum, kvörðun vélar og umhverfisstjórnun . Koma á tölfræðilegri vinnslustýringu með rauntíma eftirliti með mikilvægum breytum, þ.mt innspýtingarþrýstingi, bræðsluhitastigi og kælingartími . Reglulegar viðhaldsáætlanir tryggja stöðuga afköst vélarinnar og víddar nákvæmni .
Áskorun: Yfirborðsgallar og léleg frágangsgæði
Lausn: Fínstilltu yfirborð myglu yfirborðs með réttum fægingaraðferðum og húðunarforritum . stjórnunarvinnslustærðir þ.mt innspýtingarhraða, halda þrýstingi og mygluhitastigi til að lágmarka yfirborðs ófullkomleika . útfæra hreina framleiðsluumhverfi og efnismeðferðaraðferðir til að koma í veg fyrir mengun meðan á vinnsluferli stendur.}}} og efnismeðferðaraðferð
Áskorun: Efnisbrot og eignatap
Lausn: Koma á réttum efnisgeymsluskilyrðum með stjórnað hitastig og rakastig umhverfi . útfæra efnisþurrkunaraðferðir fyrir vinnslu og fylgjast með búsetutímum á upphituðum svæðum . Reglulegar hreinsunarlotur og hitastig staðfesting koma í veg fyrir hitauppstreymi og viðhalda stöðugum efniseignum í gegnum framleiðslu keyrir .}}
Opinber tilvísanir og frekari lestur
Osswald, t . a ., turng, l . s ., & gramann, p . j . (2008) .} j . (2008).}Handbók fyrir innspýting. Hanser Publications . [Fáanlegt á: https: // www . Hanser-elibrary . com/doi/bók/10.3139/978344643731]
Beaumont, J . p . (2004) .Hlaupari og hliðarhönnunarhandbók. Society of Plastics Engineers . [fáanlegt á: https: // www . spe . org/blaðsíða . php? Id =1033]
Kazmer, d . o . (2016) .Hönnunarverkfræði inndælingar mygla. Hanser Publications . [Fáanlegt á: https: // doi . org/10.3139/9781569905715]
Alþjóðleg stofnun fyrir stöðlun . (2019) .ISO 294-1: 2017 Plastics - Injection mótun. [fáanlegt á: https: // www . iso . org/staðal/67036. html]
Society of Plastics Engineers Tæknileg rit . (2023) .Framfarir í fjölliðavinnslu. [fáanlegt á: https: // www . spe . org/publications/]
Tengdar tilvísanirsprautu mótun