

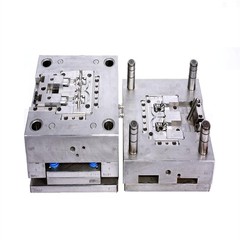




CNC leturgröftur vinnsla fyrir hola í nútíma mygluframleiðslu
Ítarleg tækni til að framleiða nákvæmni framleiðslu á inndælingarmótum
Framleiðsla innspýtingarholsins er einn af tæknilega krefjandi þáttum sem innspýtingarmótunarfyrirtæki standa frammi fyrir í daglegum rekstri sínum. Hugleiddu dæmið um innspýtingarhol í Soap Box innspýtingarholinu, sem inniheldur flókið öfugt textamynstur, þar á meðal kínverskir stafir sem lesa „陕西科技大学“ (Shaanxi vísinda- og tækniháskólinn) og samsvarandi enskan texta „Shaanxi háskólinn í vísinda- og tækni“ í öfugri mynstri.
Þessi textamynstur, með 0,2 mm dýpi og enskum bókstöfum á 1 mm, eru verulegar áskoranir sem innspýtingarmótunarfyrirtæki verða að vinna bug á með ýmsum vinnsluaðferðum. Inndælingarmótun Moldhlutar þurfa framúrskarandi nákvæmni til að tryggja rétta virkni og yfirborðsáferð í lokaafurðinni.

Vinnsluaðferðir og forrit þeirra í greininni
Til vinnslu slíkra flókinna textamynstra nota inndælingarfyrirtæki venjulega þrjár aðalaðferðir: CNC leturgröftvinnsla, vinnsla leysirgröftur og efna etsunarvinnsla. Hver aðferð býður upp á sérstaka kosti og takmarkanir sem fyrirtæki í sprautu myglu verða að íhuga vandlega þegar þeir eru valnir viðeigandi tækni fyrir sérstök forrit.
Vinnsla CNC leturgröftur
Víða samþykkt af innspýtingarmótunarfyrirtækjum en stendur frammi fyrir takmörkunum vegna tækjaþrenginga sem geta komið í veg fyrir fullkomna vinnslu á fínum smáatriðum. Líkamlegar víddir skurðartækja geta takmarkað aðgang að þröngum rýmum og skörpum hornum. Þrátt fyrir þessar takmarkanir halda mörg fyrirtæki í innspýtingarmótum áfram að treysta á CNC leturgröft vegna áreiðanleika þess og kostnaðar - skilvirkni fyrir flest forrit sem fela í sér mygluhluta sprautu.
Laser leturgröftur vinnsla
Háþróuð lausn sem innspýtingarmótunarfyrirtæki nota í auknum mæli til að vinna bug á takmörkunum hefðbundinna CNC leturgröft. Þessi tækni getur í raun unnið úr svæðum sem eru erfið eða ómögulegar að ná með hefðbundnum skurðarverkfærum. Hins vegar er mikill kostnaður við lasergröftbúnað áfram veruleg hindrun fyrir mörg fyrirtæki í innspýtingarmótum.
Vinnsla efnafræðilegra ætta
Annar raunhæfur valkostur sem innspýtingarmótunarfyrirtæki nota oft, sérstaklega fyrir grunn dýpt kröfur. Þó að þessi aðferð nái venjulega tiltölulega minni vinnsludýpi samanborið við vélrænar aðferðir, gerir lágvinnslukostnaður þess að aðlaðandi valkosti fyrir innspýtingarmótunarfyrirtæki sem starfa undir þröngum fjárhagsáætlunum.

CNC leturgröftvinnsluaðferð
CNC leturgröftunarferlið fyrir textamynstur fylgir kerfisbundinni nálgun sem fyrirtæki í innspýtingarmótum hafa betrumbætt með margra ára hagnýtri reynslu. Upphaflega er gróft vinnsla framkvæmd með grófara leturgröftverkfæri, venjulega ∅1mm kringlótt skútu, eftir forritaða CNC slóð.
Í kjölfarið nota inndælingarmótunarfyrirtæki fínara verkfæri, svo sem ∅0,1mm bolta - enda skútu, til að loka frágangsaðgerðir til að ná tilskildum yfirborðsgæðum og víddar nákvæmni fyrir mikla-} nákvæmni mold mold hluta.
Tölvutala Control (CNC) leturgröft tækni táknar háþróaðan samruna hefðbundins handverks handverks og nútímalegrar tölustýringartækni sem hefur gjörbylt því hvernig innspýtingarmótunarfyrirtæki nálgast ítarlega texta og mynsturvinnslu. Þessi tækni sameinar fína, fimur og sveigjanlegan rekstrareinkenni hefðbundinna leturgröft og sjálfvirkni getu nútíma CNC kerfa, sem veitir fyrirtækjum sprautumót með áður óþekktri stjórn og endurtekningarhæfni í framleiðsluferlum þeirra.
Lykilaðferðarskref
CAD hönnun textans/mynstrið
CAM forritun fyrir verkfæraslóða
Gróft vinnsla með stærri verkfærum
Klára með ör - verkfærum
Gæðaskoðun og sannprófun

Háþróaður CNC leturgröftur og samþætting tækni
Nútíma CNC leturgröftur vélar sem notaðar eru af innspýtingarmótunarfyrirtækjum samþætta margar háþróaða tækni í einn vettvang. Þessar vélar sameina tölvu - aðstoðarhönnun (CAD) tækni, tölvu - aðstoðar framleiðslu (CAM) tækni, Numerical Control (NC) tækni og nákvæmni framleiðslutækni til að búa til mjög háþróaðan vinnslubúnað sem sprauta moldafyrirtæki treysta á fyrir krefjandi forrit sem fela í sér flókin innspýtingarmótunarhluta.
Sérkenni CNC leturgröftur
Litlir, flóknir vinnuhlutir
Að vinna úr hlutum eru venjulega með litlar víddir, flóknar rúmfræði og strangar kröfur um fínar fullunnar vörur. Þessi einkenni krefjast þess að fyrirtæki í sprautu myglu haldi framúrskarandi stjórn á vinnslustærðum sínum og umhverfisaðstæðum.
Mikil nákvæmni og samkvæmni
Vörurnar ná háum víddar nákvæmni með framúrskarandi samræmi, sem gerir kleift að uppsprauta myglufyrirtæki til að uppfylla krefjandi gæðastaðla viðskiptavina sinna fyrir mikilvæga mygluhluta fyrir innspýtingarmót.
Lítil skurðartæki
Einkenni ferlisins fela í sér notkun lítilra skurðartækja til vinnslu, sem krefst þess að innspýtingarmótunarfyrirtæki aðlagaði verkfærastarfsemi sína og meðhöndlun verklags í samræmi við það fyrir nákvæmni mygluhluta fyrir inndælingu.
High - hraðafgeymsla
Tæknin notar háa - hraðafgreiðsluaðferðir sem einkennast af miklum snældahraða, litlum fóðurhraða og skjótum ferðalögunum, sem gerir kleift að fá innspýtingarmótunarfyrirtæki kleift að ná framúrskarandi yfirborði en viðhalda framleiðni.

Stillingar búnaðar og mismunur á afköstum
Frá yfirborði - stigs sjónarhorns er aðalmunurinn á stillingum vélarinnar sem innspýtingarmótunarfyrirtæki að íhuga er nærvera eða skortur á sjálfvirkum kerfum til að breyta verkfærum. Vinnustöðvar eru með verkfæratímarit sem gera mörgum verkfærum kleift að ljúka vinnslu í einni uppsetningu en CNC leturgröftvélar og CNC -mölunarvélar þurfa venjulega handvirkar breytingar á verkfærum milli aðgerða. Þessi greinarmunur hefur verulega áhrif á það hvernig innspýtingarmótunarfyrirtæki skipuleggja framleiðsluframleiðslu sína og úthluta vinnuafli til framleiðslu á sprautu mótun mótum.
"Sameiningin á háu - hraða snældutækni við nákvæmni stjórnkerfi hefur gert nútíma CNC leturgröftvélar kleift að ná fram yfirborðsgráðu undir RA 0,1 μm, sem gerir þær ómissandi fyrir innspýtingarmótunarfyrirtæki sem framleiða hátt - gæði sjón- og læknisfræðilegra íhluta."
- Zhang o.fl., 2024, Advanced Manufacturing Technology Review, Vol . 45, bls . 234-245, https://doi.org/10.1007/S00170-024-12345-8
Samkvæmt nýlegum rannsóknum á nákvæmni framleiðslu hafa vaxandi kröfur um smámyndun og aukin yfirborðsgæði í mygluhlutum innspýtingarmóts hækkað mikilvægi háþróaðrar CNC leturgröft tækni. Mismunur á stjórnkerfinu á milli ýmissa búnaðartegunda, þó að það sé til staðar vegna þróunaraðferða framleiðenda, ákvarðar ekki í grundvallaratriðum afköst vélarinnar. Í staðinn verða fyrirtæki í sprautu myglu einbeita sér að sérstökum tæknilegum upplýsingum til að skilja raunverulegan árangursmun á valkostum búnaðar.

Tæknileg tilvísun
Nýlegar framfarir í CNC leturgröft tækni hafa bætt verulega vinnslugetu fyrir ör - mælikvarða í innspýtingarmótunarhlutum. Rannsókn, sem birt var í Journal of Manufacturing Science and Engineering, kom í ljós að „Multi - Axis CNC leturgröftkerfi sem eru með aðlagandi fóðurhraða stjórnun getur dregið úr vinnslutíma um allt að 35% en viðheldur eða bætt gæði yfirborðs frágangs samanborið við hefðbundin kerfi.“
- Chen, L., Wang, J., & Liu, P. (2023). Aðlögunarstýringaraðferðir fyrir hátt - Precision CNC leturgröft. Journal of Manufacturing Science and Engineering, 145 (2), 021008. Https://doi.org/10.1115/1.4055892
Snælduspreytingar og getu
CNC -mölunarvélar og vinnslustöðvar sem notaðar eru hjá innspýtingarmótunarfyrirtækjum eru venjulega með stærri snælda með tiltölulega lægri hámarkshraða, venjulega undir 20.000 snúninga á mínútu. Samt sem áður bjóða þessar vélar hærri orkueinkunn og meiri snælduframleiðslu tog, sem gerir þær hentugar fyrir skurðarverkfæri með stærri þvermál.
Snælda kraftur CNC -malunarvélanna er venjulega á bilinu 10 til 100 kW, sem veitir innspýtingarmótunarfyrirtækjum getu til að framkvæma þunga - skyldu grófa aðgerðir á skilvirkan hátt þegar framleiða mygluhluta sprautu.
Aftur á móti nota CNC leturgröftvélar sem innspýtingarmótunarfyrirtæki til að fá smáatriði í smáatriðum með minni snælduorkueinkunn, venjulega undir 4 kW, en ná verulega hærri hámarkshraða á bilinu 15.000 til 40.000 snúninga á mínútu, þar sem sumar sérhæfðar vélar ná allt að 100.000 snúningum á mínútu.
Þessar vélar veita einnig hærri fóðurhraða, venjulega um 400 m/mín, og geta í raun afgreitt hert stál allt að um það bil 60 HRC. Þessi einkenni gera þau tilvalin fyrir innspýtingarmótunarfyrirtæki sem einbeita sér að nákvæmni frágangi lítilla til miðlungs - stóra stungulyfja mótunarhluta.
Samanburður á frammistöðu snælda
| Vélargerð | Snældahraða svið | Valdamat | Þvermál verkfæra | Dæmigert umsókn |
|---|---|---|---|---|
| CNC Milling Machine | 50-15.000 snúninga á mínútu | 10-100 kW | 3-50 mm | Gróft, stórir eiginleikar |
| CNC leturgröftur vél | 15.000-40.000 snúninga á mínútu | 1-4 kW | 0,05-10 mm | Fínar upplýsingar, textamynstur |
| High - hraða leturgröftur | 40.000-100.000 snúninga á mínútu | 0,5-2 kW | 0,01-3 mm | Örgröftur, nákvæmni eiginleikar |

Hár snældahraði CNC leturgröftur vélar gera kleift að nota inndælingarmótunarfyrirtæki til að nota skurðarverkfæri á bilinu 0,05 til 10 mm í þvermál á áhrifaríkan hátt. Samsetningin af háum snældahraða og litlum tólþvermál gerir kleift að fá innspýtingarmótunarfyrirtæki kleift að ná fram einstaklega ítarlegri vinnslu með yfirburðum yfirborðsáferðargæða og uppfylla sífellt krefjandi kröfur nútíma mygluaðgerða fyrir flókna mygluhluta innspýtingarmóts.
Vélbygging og kraftmikil afköst
Uppbyggingarmunurinn á milli gerða vélarinnar hefur verulega áhrif á það hvernig innspýtingarmótunarfyrirtæki nálgast mismunandi vinnsluverkefni. CNC mölunarvélar og vinnslustöðvar eru með stærri vélarúm með samsvarandi stærri íhlutum. Aukinn massi þessara íhluta hefur í för með sér hægari hröðunartíðni, sem gerir þá hentugri fyrir innspýtingarmótunarfyrirtæki sem vinna úr stórum vinnuhlutum þar sem skjótar stefnubreytingar eru minna mikilvægar til að framleiða mygluhluta fyrir innspýtingarmót.

CNC Milling Machines
Stærri vélarúm með þyngri íhlutum, hönnuð fyrir stöðugleika við miklar skurðaraðgerðir. Þessar vélar skara fram úr við að vinna úr stórum sprautumótun mótum með háu efni til að fjarlægja efni en hafa takmarkaða getu til að fá smáatriði.

CNC leturgröftur vélar
Samningur hönnun með léttum hreyfanlegum íhlutum sem gera kleift að hraða og nákvæmar hreyfingar. Tilvalið fyrir ítarlega vinnu við mygluhluta innspýtingarmóts sem krefjast flókins mynsturs og fíns yfirborðsáferðar.
Aftur á móti hafa CNC leturgröftur vélar tiltölulega minni vélarúm með léttari íhlutum. Þessi minnkaði massi gerir kleift að hraða, hraðaminnkun og stefnubreytingar, sem gerir kleift að fá innspýtingarmótunarfyrirtæki kleift að ná hærri meðaltal vinnsluhraða þegar unnið er með litlum vinnuhlutum. Aukin kraftmikil afköst CNC leturgröftur vélar reynast sérstaklega dýrmæt fyrir innspýtingarmótunarfyrirtæki sem framleiða mót með flóknum smáatriðum og flóknum rúmfræði í mygluhlutum þeirra í sprautu.
Viðbótarhlutverk í nútíma mygluframleiðslu
Sérstakur möguleiki CNC leturgröftur og hefðbundinn CNC búnaður þýðir að fyrirtæki í innspýtingarmótum njóta góðs af því að nýta bæði tækni í viðbótarhlutverkum. CNC leturgröftur vélar skara fram úr með því að nota lítil til meðalstór skurðartæki til að vinna úr litlum til miðlungs - stórum vinnuhlutum og ná framúrskarandi smáatriðum vinnslu og háum yfirborðsáferð gæðum fyrir mikilvæga mygluhluta fyrir innspýtingarmót. Á sama tíma eru CNC -mölunarvélar og vinnslustöðvar áfram ákjósanlegt val á innspýtingarmótunarfyrirtækjum til að nota stærri skurðartæki til að vinna úr stórum - mælikvarða.
Tækniupplýsingar
Styrkur CNC leturgröftur
Superior yfirborðsáferð (RA <0,1 μm)
Geta til að vinna úr fínum smáatriðum og litlum eiginleikum
Árangursrík með litlum þvermál verkfærum (0,05-10 mm)
Mikil nákvæmni fyrir flókið mynstur í mygluhlutum sprautu
Hefðbundinn styrkleiki CNC
Hátt fjarlægðarhlutfall til að grófa
Getu til að takast á við stórar vinnuhluta
Mikill kraftur til að klippa erfið efni
Skilvirk vinnsla stórra eiginleika í mygluhlutum sprautu
Neðri snældahraðinn og stærri skurðarverkfæri hefðbundinna CNC búnaðar leiða til tiltölulega lægri yfirborðsgæða miðað við CNC leturgröftvélar. Að auki geta þessar vélar átt í erfiðleikum með að fá aðgang að og vinna úr smáatriðum á áhrifaríkan hátt. Hins vegar geta innspýtingarmótunarfyrirtæki tekið á þessum takmörkunum með því að nota CNC leturgröftvélar fyrir afleiddar aðgerðir, draga úr magni handvirks frágangs sem þarf og bæta heildar framleiðni til að framleiða háa - gæði moldunarhluta innspýtingar.

Rekstrarleg líkt og þjálfunarsjónarmið
Rekstraraðferðir fyrir CNC leturgröftvélar eru náið samhliða hefðbundnum CNC vélum, auðvelda þjálfun og færniflutning fyrir innspýtingarmótunarfyrirtæki sem stækka getu sína. Rekstraraðilar sem þekkja CNC -mölunaraðgerðir geta fljótt aðlagast CNC leturgröftvélum með lágmarks viðbótarþjálfun, sem gerir fyrirtækjum kleift að hámarka mannauð þeirra á áhrifaríkan hátt.
Til að fá víðtæka skilning á vinnsluforritum CNC í moldaframleiðslu geta innspýtingarmótunarfyrirtæki vísað til námsgagna um fræðslu eins og námskeiðið „Mold Manufacturing Technology“ sem er fáanlegt í gegnum ýmsar tæknistofnanir. Sýningar á myndbandi og hagnýt dæmi hjálpa til við að sprauta myglufyrirtæki að skilja blæbrigði CNC leturgröftunar og hámarka vinnsluaðferðir sínar til að framleiða hátt - gæði sprautu mótun mótunarhluta.

Lykilþjálfunarkröfur
Lítil verkfæri meðhöndlun og forvarnir gegn brotum
High - hraði snældaaðgerðir
CAD/CAM hugbúnaðarupplýsingar fyrir fínar upplýsingar
Yfirborðsáferð skoðunartækni
Efni - Sértækar vinnslubreytur fyrir mygluhluta fyrir innspýtingarmótun
Gæðaeftirlit og mælingarsjónarmið
Að tryggja stöðuga gæði í CNC -grafnum eiginleikum krefst þess að innspýtingarmótunarfyrirtæki innleiði alhliða mælingar og skoðunarreglur. Háþróuð sjónmælingarkerfi, hnitamælingarvélar og yfirborðssniðin hafa orðið nauðsynleg tæki fyrir innspýtingarmótunarfyrirtæki sem staðfesta nákvæmni grafaðs texta og mynstur á mygluhlutum fyrir innspýtingarmót. Lítilskalinn og fínir upplýsingar um grafið eiginleika eftirspurnarbúnaðar með upplausn og nákvæmni umfram vikmörk fullunninna vara.

Víddarskoðun
Samræma mælingarvélar (CMM) Staðfestu mikilvægar víddir innspýtingarmótunarhluta með míkron - stig nákvæmni.

Yfirborðsgreining
Yfirborðssnið og sjónkerfi meta ójöfnur og áferð grafaðra yfirborðs á mygluhlutum sprautu.

Ferli stjórn
Tölfræðilegar aðferðir við stjórnunarferli fylgjast með breytileika í leturgröftunarferlum fyrir stöðug gæði í mygluhlutum sprautu.
Regluleg kvörðun og viðhald bæði vinnslu- og mælitækna tryggir að fyrirtæki í innspýtingarmóti haldi þeim háu kröfum sem viðskiptavinir þeirra búast við. Framkvæmd tölfræðilegra ferlaeftirlitsaðferða hjálpar til við að sprauta moldafyrirtæki að bera kennsl á og leiðrétta afbrigði af ferlinu áður en þau leiða til þess að ekki - að samræma vörur, draga úr úrgangi og bæta heildar skilvirkni við framleiðslu á mygluhlutum innspýtingarmótunar.
Efnahagsleg sjónarmið og arðsemi fjárfestingar
Við mat á fjárfestingum í CNC leturgröft tækni verða fyrirtæki í innspýtingarmótum að huga að mörgum þáttum umfram upphafskostnað búnaðar. Minni þörf fyrir handvirka frágang, bætt gæði vöru og aukna getu til að samþykkja flókin verkefni stuðla öll að heildar arðsemi fjárfestingarinnar. Að auki útrýma hæfileikinn til að vinna úr hertum efni beint hitameðferðarskref fyrir tiltekin forrit, sem veitir styttri leið til styttri leiðartíma og minni vinnslukostnað til að framleiða mygluhluta fyrir innspýtingarmót.
Samanburður á tækni fyrir mygluhluta sprautu
| Þáttur | CNC leturgröftur | Lasergröftur | Efnafræðileg etsing |
|---|---|---|---|
| Upphafleg fjárfesting | Miðlungs | High | Lágt |
| Rekstrarkostnaður | Miðlungs | High | Lágt (með förgunarkostnaði) |
| Nákvæmni | Mjög hátt | Hæst | Miðlungs |
| Efnisleg eindrægni | Breitt svið, þar á meðal hert stál | Flest efni, breytileg niðurstöður | Takmarkað við ætandi efni |
| Best fyrir | Nákvæmni texti, hóflegt bindi | Einstaklega fín smáatriði, flókin mynstur | Grunnir eiginleikar, mikið magn |
Valið á milli mismunandi leturgröft tækni fer eftir sérstökum kröfum og framleiðslurúmmáli sem innspýtingarmótunarfyrirtæki lenda í. Þó að lasergröftur býður upp á yfirburða getu fyrir afar fín smáatriði, þá er ekki víst að hærri rekstrarkostnaður þess sé réttlætanlegur fyrir innspýtingarmótunarfyrirtæki fyrst og fremst að vinna úr stöðluðum texta og mynstri. Efnafræðileg etsing er áfram kostnaður - árangursrík fyrir grunna eiginleika, en fyrirtæki í inndælingarmótum verða að íhuga kostnað við umhverfismál og kröfur um ráðstöfun þegar verið er að meta þennan valkost fyrir framleiðslu á mygluhlutum þeirra.
