

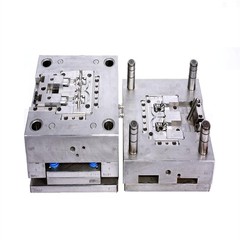




Hönnun sprautumóts fyrir Jingyi kassahlíf

Vörumyndin af Jingyi kassahlífinni er sýnd á mynd 1. Hámarksstærð vörunnar er 197.00 mm x 197.00 mm x 15.70 mm, meðalþykkt plasthlutans er 3.00mm, efni plasthlutans er ABS, rýrnunarhraði er 1,006 og gæði plasthlutans eru 147,20 grömm. Tæknilegar kröfur til plasthluta eru þær að engir gallar mega vera eins og toppar, óánægja með sprautumót, flæðilínur, svitaholur, skekkjuaflögun, silfurrákir, köld efni og þotalínur.
Á mynd 1 má sjá að plasthlutinn er í laginu sem ferhyrndur flöt skel með tiltölulega einfaldri lögun. Það eru margar útstæð beinstöður innri hlið vikunnar sem þarf að hanna með hallandi þaki. Það er stopp á brún plasthlutans til að passa við neðri skel nákvæmnistækjaboxsins. Útlit plasthluta þarf að vera hátt og það ættu ekki að vera hliðarmerki og útkastsmerki efst og á hliðinni. Samkvæmt kröfum plasthluta þarf að hanna flip chip mót. Flipdeyjan er deyja með útkastarkerfinu uppsett á hlið fasta deyja. Almennt er það kastað út af olíuhylki, en það er líka hægt að kasta því út með íhlutum eins og togiplötu eða hnappi. Notkunartilvikin eru yfirleitt hlífðar- og skelvörur og yfirborðskröfur eru tiltölulega miklar og engin hliðarmerki eru leyfð. Uppbyggingarmynd Jingyi kassahlífarmótsins er sýnd á mynd 2.
Stærð plasthlutans er stór og holrýmið í formhönnuninni er 1 af 1. Mótbotninn er óvenjulegur moldgrunnur 5050. Til að tryggja nákvæmni moldklemmunnar eru 0 gráðu staðsetningarkubbar hannaðir á öllum fjórum hliðum moldbotnsins; formkjarna að framan og aftan. Hornin fjögur eru hönnuð til að staðsetja munn tígrisdýrsins og festingaraðferðin er þjappað saman með kreistukubbi. Þar sem útkastarbúnaðurinn og úthellingarkerfið á flipflísdeyjanum eru bæði hönnuð á fastri móthliðinni, er nauðsynlegt að borga eftirtekt til stöðu hellukerfisins og útkastaríhlutanna til að trufla ekki hönnunina; á hinn bóginn, fyrir flip chip deyja, þarf að meta staðsetningu og magn hliða hans. Reyndu að hanna ekki þriggja plötu mót með þunnum stút, því erfitt er að taka út þéttivatnið undir hallandi toppi og fingurbjargi í kring. Þess vegna nota flip-chip mót í flestum tilfellum innspýtingaraðferðir með heitum hlaupum. Þetta sett af mótum notar einn heitan stút frá INCOE DFQ18150-STT og hliðarstaðan er í miðju plasthlutanum. Þessi tegund af heitum stútur er nálastútur. Eftir að inndælingunni er lokið er nálarventillinn lokaður og það er aðeins hringlaga merki á loka plasthlutanum, sem hefur ekki áhrif á útlit plasthlutans. Heiti stúturinn fyrir nálarlokann er sýndur á mynd 4.
Þykkt plasthlutans er 3 mm og límstaðan er þykk. Þess vegna, til að stytta innspýtingarferlið og forðast aflögun plasthlutans, er nauðsynlegt að hanna fullnægjandi kælikerfi. Til að koma í veg fyrir að hiti fasta mótsins berist í sprautumótunarvélina er hitahlíf hannaður á fasta moldbotnplötunni. Vatnsflutningamyndirnar að framan og aftan eru sýndar á mynd 3. Fasta moldvatnsflutningurinn samþykkir beinan vatnsflutning og hreyfanlega moldhönnunin bein vatnsflutninga og tjörnvatnsflutninga.
Plasthlutunum er kastað út með hallandi tjakki og strokkaútkasti. Öll hallandi þök eru T-raufdrifin hallandi þök og hallandi þakstýrikubbar eru hönnuð á sniðmátinu. Opnun móts notar togplötu til að draga mótið. Það skal tekið fram að stærð dráttarplatanna fjögurra verður að vera sú sama og staðsetning dráttarskrúfanna verður að vera sú sama til að forðast álag á einni dráttarplötu og hafa áhrif á nákvæmni mótsins.
